Ce gaz de asistență ar trebui să utilizați?
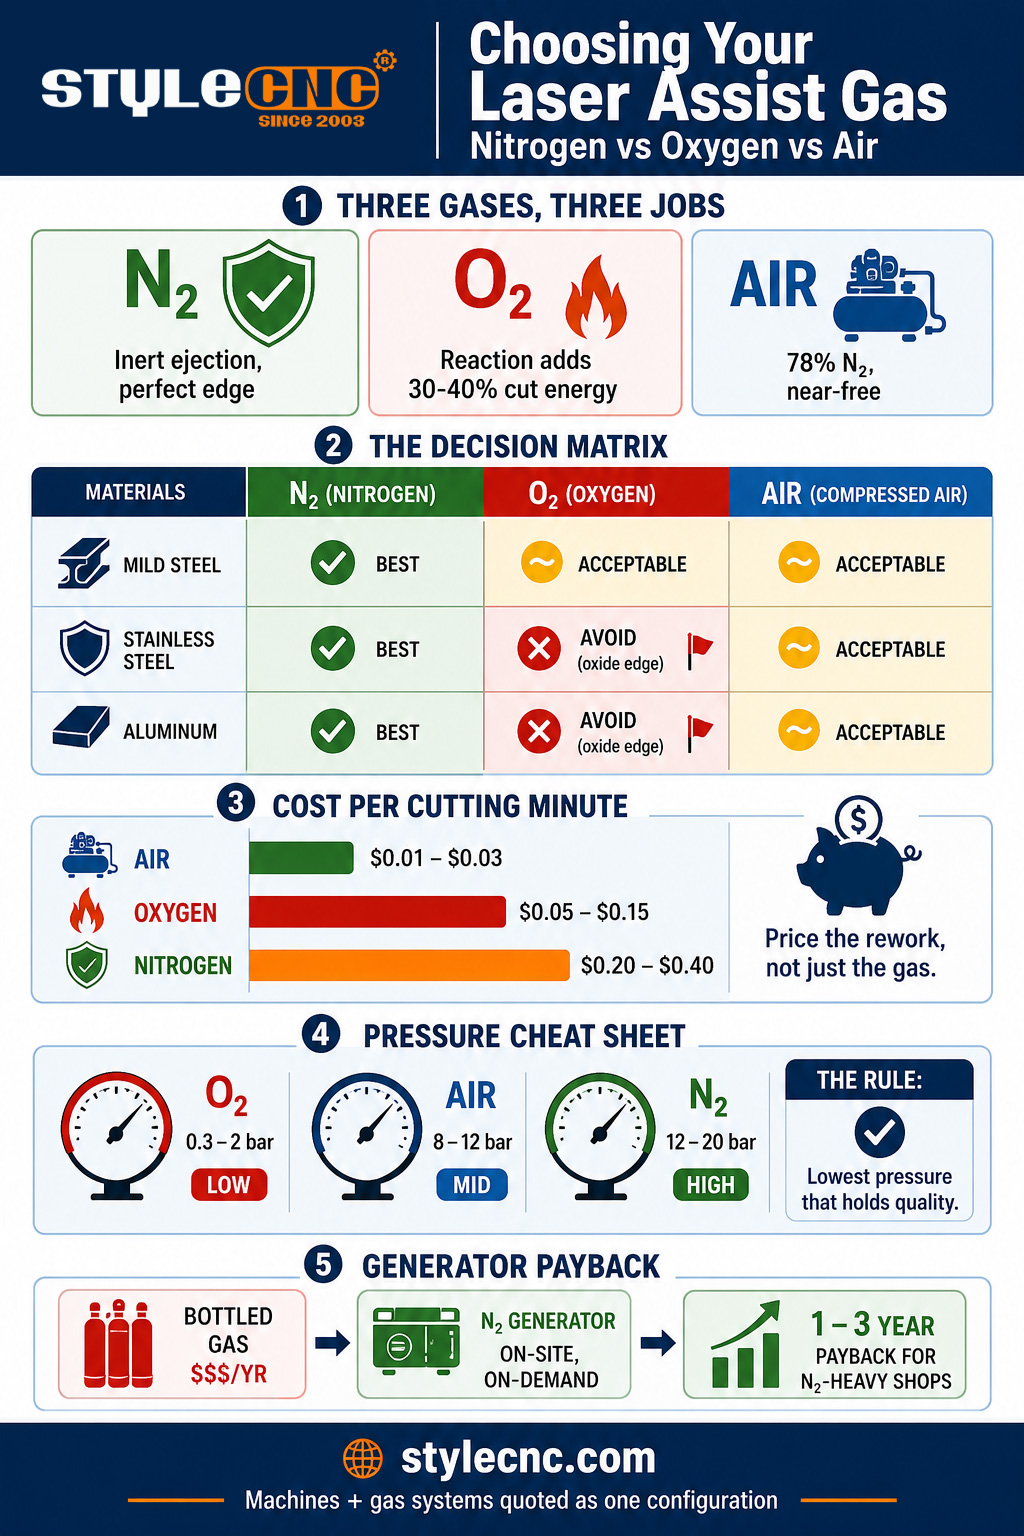
Folosiți oxigen pentru oțelul carbon de peste 6 mm, unde reacția sa exotermă adaugă energie de tăiere la presiune scăzută și cost redus. Folosiți azot pentru oțel inoxidabil, aluminiu și orice muchie care trebuie să fie fără oxid și gata de sudare, la 12 până la 20 bar. Folosiți aer comprimat uscat, fără ulei, pentru oțel moale subțire până la mediu și lucrări non-cosmetice, unde costul său aproape zero depășește muchia sa ușor oxidată.
Gazul auxiliar are două funcții. Mecanic, elimină metalul topit din tăietură înainte ca aceasta să se resolidifice, de care depinde în mare parte calitatea muchiei. Chimic, fie alimentează tăietura, fie o protejează: oxigenul reacționează cu fierul fierbinte și contribuie cu aproximativ 30 până la 40% din energia totală de tăiere a oțelului carbon, în timp ce azotul rămâne inert și părăsește fața tăieturii exact așa cum a fost făcută de grindă. Aerul, fiind 78% azot și 21% oxigen, face o versiune diluată a ambelor simultan. Fiecare decizie de selecție este un schimb între aceste substanțe chimice și costurile lor foarte diferite.
Comparația: Calitatea muchiilor, Viteză, Presiune și Cost
Tabelul de mai jos compară cele 3 gaze în funcție de factorii care determină achiziția și cotarea reală. Rândul Măsurători indică baza, astfel încât cifrele să fie comparabile, nu vagi ca în broșură.
| Factor | Azot | Oxigen | Aer comprimat |
|---|---|---|---|
| Măsurare | Setări de producție tipice pentru fibră de 1 până la 6 kW, foaie de 1 până la 12 mm | Aceeași bază, concentrare pe oțel carbon | Aceeași bază, aer uscat fără ulei |
| Mecanism de tăiere | Numai ejecție de topitură inertă | Reacția exotermă adaugă 30 la 40% de energie redusă | Diluat ambele (78% N2, 21% O2) |
| Presiune de lucru | 12 - 20 bari | 0.3 - 2 bari | 8 până la 12 bari (amplificat la ~17) |
| Debitul de gaz | 300 până la 500+ l/min | 20 la 60 L / min | Alimentat de compresor, volum mare |
| Cost pe minut de tăiere | 0.20 $până la 0.40 $(0.60+ presiune înaltă) | $0.05 la 0.15 | 0.01 până la 0.03 $(electricitate) |
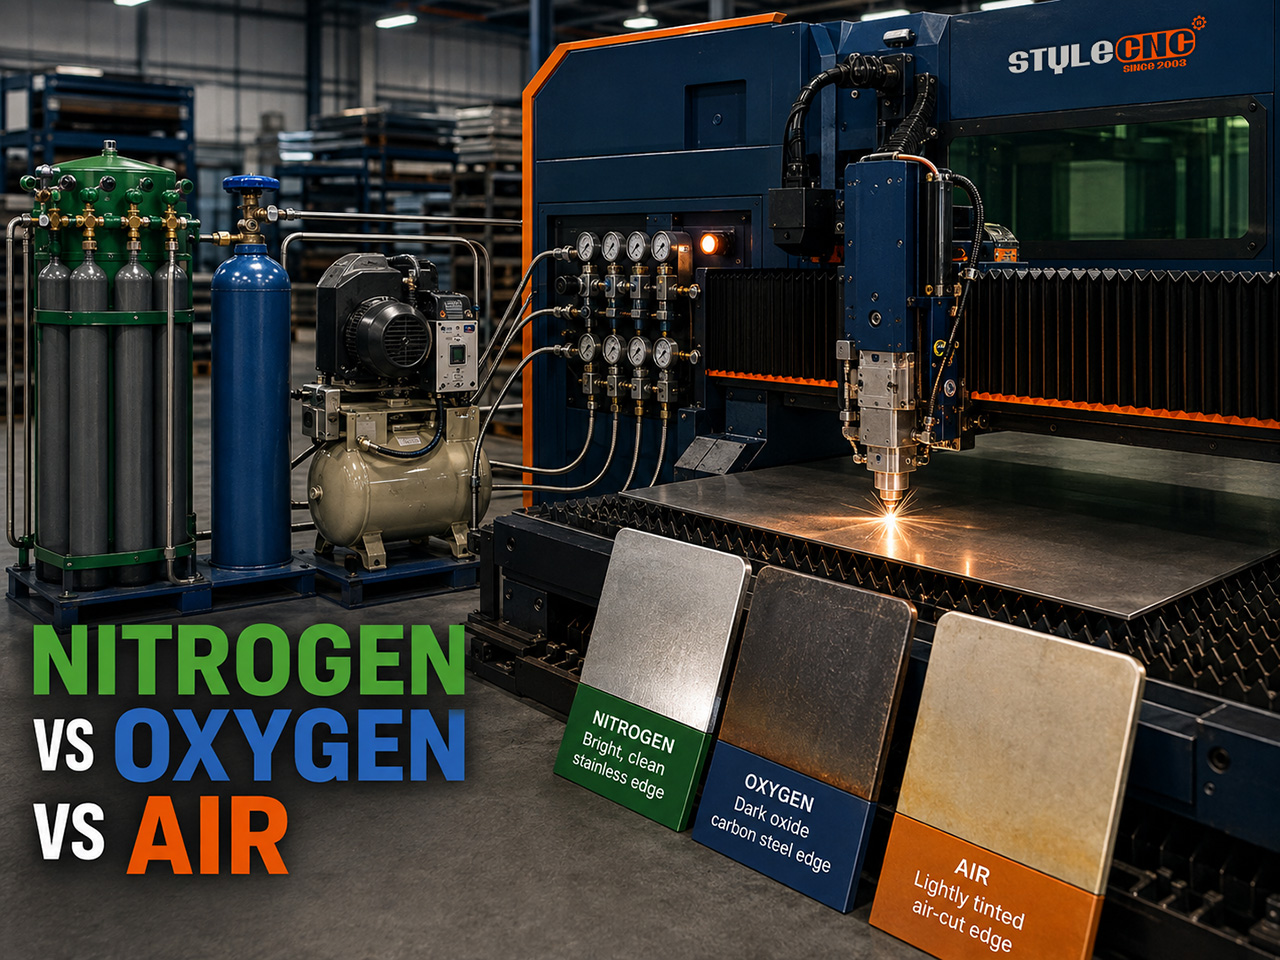
| Margine din oțel moale | Luminos, fără oxid, pregătit pentru sudură | Tăiere rapidă, strat de oxid închis la culoare | Nuanță ușoară de oxid, bună pentru prețul său |
| Margine din oțel inoxidabil | Luminos, pregătit pentru vopsire și sudură (standard) | Margine contaminată cu oxid de crom; evitați | Îngălbenire ușoară; acceptabil, non-cosmetic |
| Margine din aluminiu | Curat, pregătit pentru anodizare (standard) | Oxid dur, muchie aspră; evitați | Foaie subțire acceptabilă cu nuanță gri |
| Caracterul de viteză | Cel mai rapid pe tablă subțire, putere limitată pe tablă groasă | Cel mai rapid pe oțel carbon gros | Aproape azot pe ecartamente subțiri |
| Cel mai bun pentru | Lucrări din oțel inoxidabil, aluminiu, cosmetice și pregătire pentru sudură | Oțel carbon de 6 mm și peste | Oțel moale subțire spre mediu, lucrări cu buget mare |
Rândul de oțel inoxidabil merită propriul avertisment. La temperatura de tăiere, chiar și urme de oxigen reacționează cu cromul din oțelul inoxidabil și lasă o margine de oxid contaminată care respinge vopseaua și compromite sudurile. De aceea, azotul nu este o preferință pentru oțelul inoxidabil, ci standardul și de aceea comparația corectă a costurilor include și refacerea lucrărilor: azotul scump este ieftin alături de producătorii care șlefuiesc oxidarea de pe o mie de suporturi.
Matematica costului pe piesă
Lucrați numerele pe o piesă de beton: un suport cu timp de tăiere de 60 de secunde în tablă de 2 mm, cotat la 1,000 de bucăți.
✓ OxigenLa un consum de 0.05 până la 0.15 $pe minut de tăiere, gazul adaugă aproximativ 0.05 până la 0.15 $pe piesă sau 50 până la 150 $pe întreaga lungime a șuviței. Muchia are un strat de oxid care trebuie curățat înainte de sudare sau vopsire în câmp electrostatic.
✓ AzotLa un cost de 0.20 până la 0.40 $pe minut, gazul adaugă 0.20 până la 0.40 $per piesă, 200 până la 400 $per ciclu. Marginea este finisată ca tăietură: fără etapă de debavurare și degresare, direct pentru sudare sau acoperire. Dacă îndepărtarea oxidului ar costa chiar și 20 de secunde de manoperă per piesă, azotul câștigă scorul total, în ciuda consumului mai mare de gaz.
✓ Aer comprimatLa un cost de energie electrică al compresorului de 0.01 până la 0.03 $pe minut, gazul adaugă 0.01 până la 0.03 $per piesă, 10 până la 30 $per ciclu de funcționare, după o investiție unică de 5,000 până la 20,000 $într-un compresor, uscător și tren de filtrare fără ulei. Pentru piesele din oțel moale care sunt oricum vopsite, acesta este pragul de cost al industriei.
Scara schimbă din nou răspunsul. O operațiune în 2 schimburi care reduce munca cu azot intens poate consuma anual o sumă de 6 cifre în gaz îmbuteliat sau vrac, aceasta fiind justificarea clasică pentru un generator de azot la fața locului; amortizarea se realizează, de obicei, în 1 până la 3 ani la acest consum. Și evitați capcana purității cât timp sunteți acolo: gazul auxiliar nu are nevoie de o puritate de 5-9 în laborator pentru prelucrarea oțelului moale, iar plata pentru acesta reprezintă bani evacuați prin duză.
Presiunea gazului de asistență în funcție de grosime
Setarea presiunii urmează materialul și gazul, crescând odată cu grosimea pentru azot și scăzând odată cu grosimea pentru oxigen. Ferestre de pornire pentru lucrul cu laser cu fibră:
| Material și grosime | Gaz | Presiune de pornire |
|---|---|---|
| Oțel moale 1 până la 6 mm | Aer sau azot | 8 până la 12 bar (aer) / 10 până la 14 bar (N2) |
| Oțel moale 6 până la 20 mm | Oxigen | 0.5 până la 2 bari, scăzând pe măsură ce grosimea crește |
| Inox 1 până la 6 mm | Azot | 10 - 16 bari |
| Inox 6 până la 12 mm | Azot | 16 până la 20 bar, duză mai mare |
| Aluminiu 1 până la 6 mm | Azot (sau aer, diluat) | 12 - 16 bari |
| Aluminiu 6 până la 12 mm | Azot | 16 până la 20 bar, focalizare negativă |
Două obiceiuri de consum protejează bugetul. Folosiți cea mai mică presiune care menține calitatea muchiei, deoarece debitul și costul cresc brusc odată cu presiunea și diametrul duzei. Și mențineți duzele centrate și potrivite cu grosimea: o duză nealiniată sau supradimensionată poate produce pierderi de două cifre pe oră fără a îmbunătăți deloc tăierea.
Gazul este o intrare printre multe altele care stabilesc calitatea finală a editării; Ghidul factorilor de performanță ai laserului cu fibră acoperă modul în care presiunea interacționează cu focalizarea, distanța dintre duze și viteză, precum și CO2 referință parametri de tăiere cu laser conține detaliile la nivel de setări pentru CO2 platforme, unde se aplică aceleași 3 gaze.
Adaptarea sistemului de gaz la mașină
Strategia privind gazul este o decizie de configurare, nu o idee ulterioară. Lucrările din oțel inoxidabil cu conținut ridicat de azot necesită circuitul de gaz de înaltă presiune, supapa proporțională și biblioteca de duze pe care le necesită. mașină de tăiat cu laser din oțel inoxidabil configurația este construită în jurul acesteia. Atelierele de aer primar au nevoie de compresorul, uscătorul și filtrarea specificate odată cu mașina, mai degrabă decât să fie montate ulterior cu șuruburi. Spuneți-i STYLECNC Combinați mixul de materiale și orele lunare de tăiere, iar sistemul de gaz, recomandarea generatorului versus butelia și configurația mașinii vor fi returnate într-o singură ofertă cotată.
Întrebări frecvente
Care este diferența dintre azot și oxigen în tăierea cu laser?
Oxigenul participă la tăiere: reacționează exoterm cu fierul fierbinte, contribuind cu 30 până la 40% la energia de tăiere a oțelului carbon, motiv pentru care taie rapid oțelul moale gros la doar 0.3 până la 2 bari. Prețul constă într-un strat de oxid închis la culoare pe muchie. Azotul este inert și funcționează exclusiv prin ejectarea topiturii la 12 până la 20 bari, lăsând o muchie strălucitoare, fără oxid, gata de sudare, la un cost al gazului de câteva ori mai mare. Oxigenul aduce viteză la oțelul carbon; azotul aduce calitatea muchiei peste tot.
Se poate tăia cu laser cu aer comprimat?
Da, și atelierele moderne fac asta din ce în ce mai mult. Aerul comprimat uscat, fără ulei, la 8 până la 12 bari (adesea amplificat până la 17 bari) taie oțel moale subțire spre mediu, galvanizat și aluminiu subțire cu un consum de electricitate de aproximativ 0.01 până la 0.03 $pe minut de tăiere, față de 0.20 până la 0.40 $pentru azot. Fiind 21% oxigen, aerul lasă o ușoară nuanță de oxid, așa că este potrivit pentru piesele vopsite și necosmetice, mai degrabă decât pentru oțelul inoxidabil pregătit pentru sudură. Biletul de intrare este un compresor, un uscător și un tren de filtrare specificați corespunzător, de obicei între 5,000 și 20,000 USD.
De ce este necesar azot pentru oțelul inoxidabil?
Deoarece oxigenul contaminează chimic muchia. La temperatura de așchiere, chiar și urme de oxigen reacționează cu cromul din oțel inoxidabil și lasă un strat de oxid care respinge vopseaua și subminează integritatea sudurii, transformând fiecare piesă într-o lucrare de șlefuire. Azotul menține fața tăiată inertă și strălucitoare, finisată ca tăiere. Linia de gaz mai înaltă este aproape întotdeauna mai ieftină decât linia de refabricare pe care o elimină, motiv pentru care azotul este standardul industrial pentru oțelul inoxidabil, mai degrabă decât o opțiune premium.
Ce presiune a gazului de asistență ar trebui să folosesc?
În funcție de material și gaz: oxigenul pe oțelul carbon are o presiune scăzută, între 0.3 și 2 bari, scăzând pe măsură ce grosimea crește, deoarece reacția efectuează lucrul mecanic. Azotul are o presiune ridicată și crește odată cu grosimea, aproximativ 10 până la 16 bari pe oțel inoxidabil subțire și aluminiu, până la 16 până la 20 bari cu duze mai mari de la 6 mm în sus. Aerul are o presiune de 8 până la 12 bari pentru oțelul moale ușor. Începeți în fereastră, apoi reglați la cea mai scăzută presiune care menține calitatea muchiei, deoarece consumul și costul cresc brusc cu fiecare bară suplimentară.
Când se amortizează un generator de azot?
Când consumul este constant și ridicat. Azotul îmbuteliat și vrac are costuri per volum plus închirierea rezervorului, livrarea și pierderile prin fierbere; reducerea semnificativă a azotului în 2 schimburi poate depăși costul anual de 6 cifre doar pentru gaz. Generatoarele cu membrană sau PSA la fața locului schimbă această sumă pentru o achiziție de capital și electricitate, cu o recuperare a investiției estimată de obicei la 1 până la 3 ani pentru atelierele care utilizează azot ca gaz principal. Atelierele care utilizează un singur schimb sau cele cu oxigen rămân de obicei la gazul livrat.
Linia de jos
Selectarea gazului de asistență se reduce la 3 propoziții. Oxigen pentru oțel carbon gros, unde reacția este cu putere de tăiere liberă și marginea de oxid este acceptabilă. Azot oriunde marginea trebuie finisată ca tăiere: oțel inoxidabil, aluminiu, pregătire pentru sudură și lucrări cosmetice. Aer oriunde piesa tolerează o ușoară nuanță de oxid, iar volumul recompensează cel mai ieftin gaz din atelier. Stabiliți prețul pentru prelucrarea prelucrării, nu doar pentru gaz, iar răspunsul corect nu se găsește de obicei în lista de piese.
STYLECNC configurează tăietoare cu laser cu fibră cu circuitul de gaz adaptat la lucrare, de la mașinile de tăiat table cu aer primar până la azot de înaltă presiune sisteme de tăiere din oțel inoxidabilTrimiteți mixul de materiale și volumele pentru o recomandare privind utilajul plus gazul, bazată pe calculele de mai sus.