Mașină de îndepărtare a ruginii cu laser: Cum funcționează curățarea cu laser
2026-11-06Citire 5 minuteBy Carrie

Mașină de îndepărtare a ruginii cu laser: Cum funcționează curățarea cu laser

O mașină de îndepărtare a ruginii cu laser îndepărtează rugina prin eliberarea de impulsuri laser pe care stratul de oxid întunecat le absoarbe și le vaporizează, în timp ce metalul de bază mai strălucitor de dedesubt reflectă cea mai mare parte a fasciculului și rămâne neatins. Procesul nu utilizează nisip, substanțe chimice sau apă, deci nu este nevoie de cumpărare sau curățare de mediu de sablare. Mașinile cu pulsații curăță delicat piesele de precizie; mașinile cu undă continuă îndepărtează rugina persistentă și vopsesc cel mai rapid cost per dolar.
Laser cu fibră de peste 20 kW vs. plasmă pentru foi metalice groase
2026-11-04Citire 6 minuteBy Charles

Laser cu fibră de peste 20 kW vs. plasmă pentru foi metalice groase

Plasma nu este terminată, dar teritoriul său s-a micșorat. Un laser cu fibră de 20 kW taie acum un sistem de plasmă de 300 A pe carbon și oțel inoxidabil până la aproximativ 20 mm, iar laserele de 30 până la 40 kW reduc decalajul în intervalul 20 până la 50 mm, cu muchii mai curate și mai puține lucrări secundare. Plasma este încă avantajoasă în ceea ce privește costul de capital, pe tabla foarte groasă și în atelierele unde tăierea structurală brută și investițiile inițiale reduse contează mai mult decât precizia.

Tăiere cu laser cu fibră, aer vs. azot: costuri și configurare
2026-11-02Citire 6 minuteBy Jimmy

Tăiere cu laser cu fibră, aer vs. azot: costuri și configurare

Tăierea cu laser cu fibră utilizează aer comprimat uscat și filtrat, furnizat de obicei la o presiune de până la 16 bari, ca gaz auxiliar în loc de azot îmbuteliat. Taie oțel subțire până la mediu moale, tablă galvanizată și aluminiu subțire la un cost al gazului de aproximativ 0.01 $până la 0.03 $pe minut de tăiere, față de 0.20 $până la 0.40 $pentru azot. Compromisul este o ușoară nuanță de oxid pe muchiile din oțel inoxidabil, astfel încât aerul câștigă în cost, iar azotul câștigă în continuare acolo unde este necesară o muchie strălucitoare, gata de sudare.

Laser cu fibră internă vs. externalizare: Ghid de recuperare a investiției
2026-10-31Citire 5 minuteBy Charles

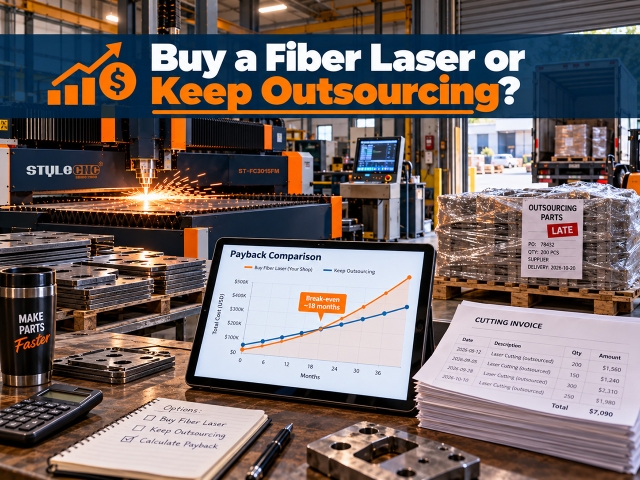
Laser cu fibră internă vs. externalizare: Ghid de recuperare a investiției

Aducerea tăierii cu laser în cadrul atelierului este de obicei rentabilă odată ce un atelier cheltuiește aproximativ $5000 sau mai mult pe lună pentru tăiere externalizată. La acel nivel, un laser cu fibră instalat timp de aproximativ $90,000 se amortizează de obicei în unu până la doi ani și jumătate, deoarece costurile de funcționare interne reprezintă adesea un sfert din costul orar al serviciilor de tăiere cu laser. Sub aproximativ $2000 pe lună, externalizarea rămâne de obicei mai ieftină.

Tăiere cu laser în bizot: explicația bizoturilor V, Y, X și K
2026-10-29Citire 6 minuteBy Jimmy

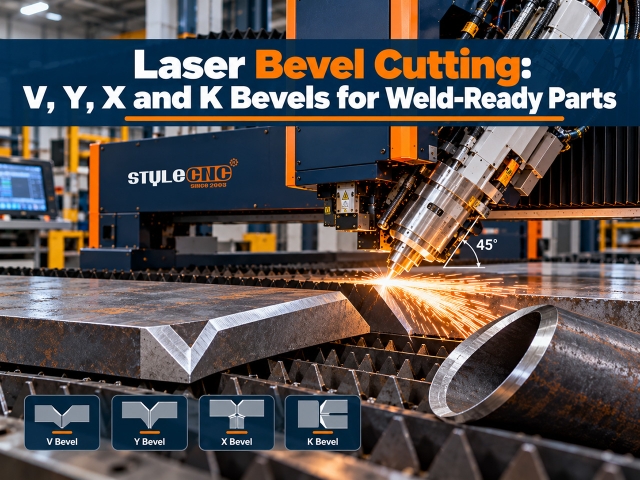
Tăiere cu laser în bizot: explicația bizoturilor V, Y, X și K

Tăierea înclinată cu laser înclină fasciculul laser, de obicei până la ±45 de grade, astfel încât marginea unei piese este tăiată la un unghi gata pentru sudare. 3D Capul de tăiere cu teșitură poate produce teșituri în V, Y, X și K în aceeași operațiune ca și tăierea de contur, ceea ce elimină etapa separată de șlefuire sau frezare utilizată în mod normal pentru pregătirea sudurii. Funcționează cel mai bine pe plăci cu grosimea de până la aproximativ 25 până la 40 mm și pe capetele de țevi pentru îmbinări de țevi și structuri.

Costul pe oră al tăierii cu laser cu fibră: Costuri reale de operare
2026-10-29Citire 6 minuteBy Hattie

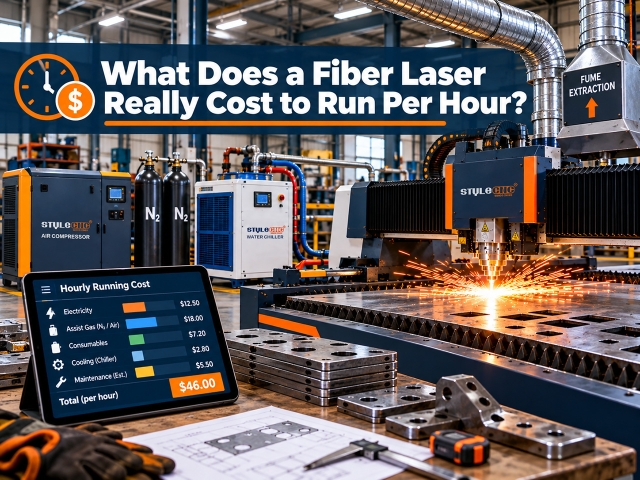
Costul pe oră al tăierii cu laser cu fibră: Costuri reale de operare

O mașină de tăiere cu laser cu fibră costă de obicei aproximativ $30 la $65 pe oră de funcționare, inclusiv un operator. Fără manoperă, electricitatea, gazul de asistență, consumabilele și întreținerea ajung la aproximativ $6 la $40 pe oră, în funcție de puterea laserului și de gaz. Electricitatea este cea mai mică linie, adesea $2 la $7 o oră; azotul și manopera sunt cele mai mari.

Cât costă tăierea metalului cu laser
2026-11-02Citire 6 minuteBy Stephen

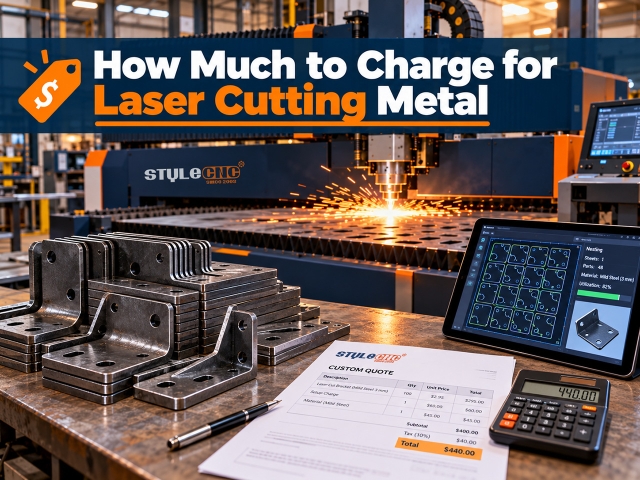
Cât costă tăierea metalului cu laser

Pentru a stabili prețul tăierii metalului cu laser, se calculează: (timpul mașinii × tariful atelierului) + (costul materialului × adaosul comercial) + taxa de instalare, cu un cost minim de comandă ca limită minimă. Calculați tariful atelierului pe baza propriilor costuri, în loc să copiați un concurent: un atelier mic tipic de laser cu fibră atinge un nivel de rentabilitate undeva în jur. $60 la $70 pe oră mașină și oferte $90 sau mai mult odată ce se adaugă marginea.

Prețuri strunguri CNC pentru lemn: cu o singură axă, cu două axe și cu 4 axe
2026-10-29Citire 5 minuteBy Jimmy

Prețuri strunguri CNC pentru lemn: cu o singură axă, cu două axe și cu 4 axe

Prețurile strungurilor CNC pentru lemn variază de la aproximativ $200 pentru mini-mașini de hobby și $1,200 la $3,600 pentru strunguri midi până la $2,800 la $11,180 pentru mașini automate de producție cu o singură și două axe, cu modele de sculptură pe 4 axe de dimensiuni normale care ajung $13,000. Prețul este calculat în funcție de numărul de axe, capacitatea patului și automatizare, iar banda din dreapta este calculată în funcție de numărul zilnic de piese.

Cum funcționează o mașină de îndoit tablă
2026-10-29Citire 5 minuteBy Hattie

Cum funcționează o mașină de îndoit tablă

O mașină de îndoit tablă formează metalul plat în profiluri unghiulare prin presarea unui poanson într-o matriță sau prin plierea tablei în jurul unei margini fixate. În producție, îndoirea este a doua jumătate a unui flux de lucru de tăiere-apoi-îndoire: o mașină cu laser sau cu plasmă taie mai întâi semifabricate plate precise, apoi mașina de îndoit le formează în piese finite.

Ghid pentru mașina de strunjit pentru picioare de masă: Picioare la volum
2026-10-29Citire 5 minuteBy Nicole

Ghid pentru mașina de strunjit pentru picioare de masă: Picioare la volum

O mașină de strunjit pentru picioare de masă este un strung CNC pentru lemn configurat pentru producția de picioare de mobilă: transformă semifabricate pătrate din lemn de esență tare în picioare conice, profilate sau sculptate potrivite, pornind de la un contur trasat, producând un picior la fiecare câteva minute, fiecare picior din set fiind identic. Profilele simple funcționează pe mașini cu o singură axă, profilele strunjite pe o singură sau două axe, iar picioarele canelate sau răsucite cu frânghie necesită o mașină cu 4 axe cu un ax de sculptat.

Cum se utilizează un strung CNC pentru lemn: instalare și prima tăiere
2026-10-29Citire 5 minuteBy Christina

Cum se utilizează un strung CNC pentru lemn: instalare și prima tăiere

Pentru a utiliza un strung CNC pentru lemn: pregătiți o piesă brută dreaptă, pătrată, puțin mai lungă decât piesa, prindeți-o între mandrina de acționare și centrul păpușii mobile, poziționați luneta fixă ​​sub orice secțiune îngustă, încărcați sau desenați semiprofilul în controler, executați o trecere de degroșare pentru a rotunji piesa brută, apoi o trecere de finisare de-a lungul curbei programate. Majoritatea problemelor se datorează calității piesei brute, suportului sau stării lamei, mai degrabă decât programului.

Ghid de asistență cu aer laser: Ce este, setări și gaze de asistență
2026-09-07Citire 5 minuteBy Carrie

Ghid de asistență cu aer laser: Ce este, setări și gaze de asistență

Sistemul de asistență cu aer împinge un flux de gaz prin duza laserului către punctul de tăiere. Acesta îndepărtează fumul și resturile topite, protejează lentila, suprimă flăcările și ascuțește calitatea muchiilor. Presiuni inițiale tipice: 0.2 până la 1 bar pentru gravare, 1 până la 3 bar pentru CO2 tăiere și 6 până la 16 bari pentru gaze de tăiere a fibrelor metalice.

Ghid pentru prese de îndoit CNC: Hidraulică vs. Servoelectrică
2026-10-29Citire 6 minuteBy Stephen

Ghid pentru prese de îndoit CNC: Hidraulică vs. Servoelectrică

O presă de îndoit CNC îndoaie tabla metalică prin presarea unui poanson superior într-o matriță inferioară sub controlul computerului. Modelele hidraulice sunt potrivite pentru tablă groasă și tonaj mare, în timp ce modelele servoelectrice oferă o precizie mai mare și un consum de energie cu 50 până la 70% mai mic pe tabla subțire. Adaptați tipul de acționare la grosimea materialului, toleranța piesei și volumul zilnic de îndoire.

Ghid pentru strung CNC pentru lemn: Număr de axe și opțiuni de ax
2026-10-29Citire 6 minuteBy Jimmy

Ghid pentru strung CNC pentru lemn: Număr de axe și opțiuni de ax

Un strung CNC pentru lemn transformă automat materialele pătrate sau rotunde în profile finite, trasând un desen CAD în loc de o mașină de ștanțat manuală sau un șablon fizic. Numărul de axe decide capacitatea: mașinile cu una sau două axe produc rapid axe rotunde, în timp ce mașinile cu 4 axe cu ax de sculptat adaugă caneluri, spirale și sculpturi de suprafață în același ciclu.

Gravatorii cu laser au nevoie de ventilație? Ghid de extragere a fumului
2026-08-26Citire 5 minuteBy Evelyn

Gravatorii cu laser au nevoie de ventilație? Ghid de extragere a fumului

Da. Fiecare lucrare cu laser eliberează particule fine și gaze, așadar ventilația este obligatorie, nu opțională. Fie canalizați incinta în exterior printr-o conductă etanșă, fie recirculați-o printr-un extractor de fum filtrat cu HEPA și etape de carbon activ. Dimensionați fluxul de aer din volumul incintei: aproximativ 150 CFM pentru birouri și 300 până la 500 CFM pentru dulapuri. CO2 Mașini.

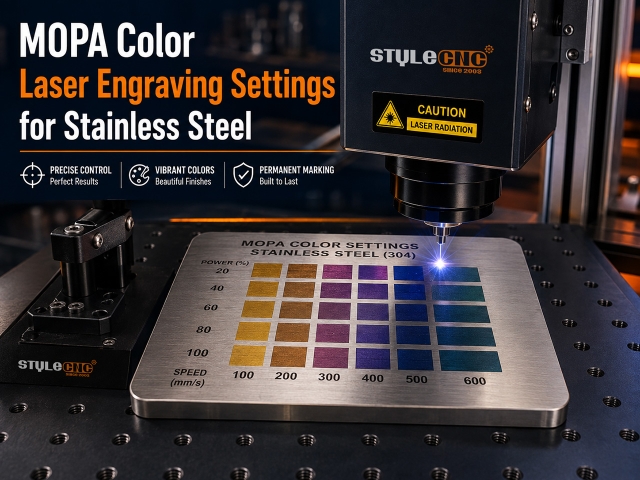
Setări MOPA pentru gravare laser color pe oțel inoxidabil
2026-08-24Citire 5 minuteBy Charles

Setări MOPA pentru gravare laser color pe oțel inoxidabil

Laserele cu fibră MOPA colorează oțelul inoxidabil prin creșterea unei pelicule subțiri de oxid a cărei grosime curbează lumina într-o nuanță. Pe o 20W sursă, aurul începe în apropierea a 550 mm/s la 230 kHz cu impulsuri scurte, în timp ce albastrul intens se situează în apropierea a 250 mm/s la 80 kHz cu impulsuri lungi. Valorile exacte sunt specifice mașinii, așa că rulați mai întâi o matrice de testare a culorii.

Materiale pe care nu ar trebui să le tăiați niciodată cu laser (folosiți-le pe acestea în schimb)
2026-08-21Citire 6 minuteBy Charles

Materiale pe care nu ar trebui să le tăiați niciodată cu laser (folosiți-le pe acestea în schimb)

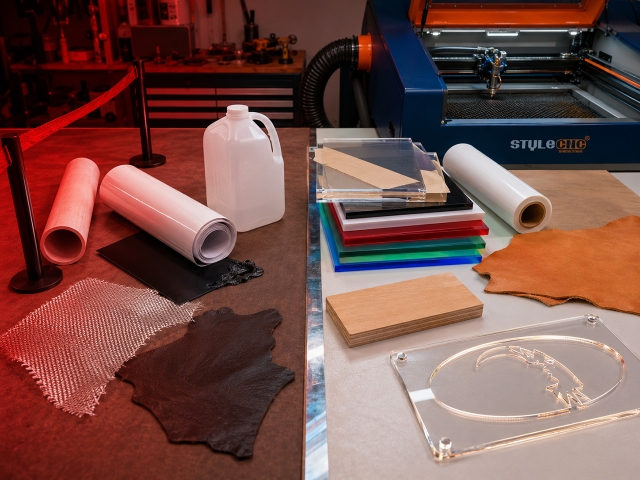
Nu tăiați niciodată cu laser: PVC și vinil (eliberează clor gazos care se transformă în acid clorhidric), ABS (emite cianură de hidrogen), HDPE (se aprinde și se topește), policarbonat gros (se decolorează și se arde), PTFE/Teflon (compuși toxici cu fluor), fibră de sticlă și compozite epoxidice (vapori de rășină toxică), piele tăbăcită cu crom (vapori de crom cancerigeni) și orice plastic neidentificat. Există alternative sigure pentru fiecare dintre ele, în principal acrilic turnat și piele tăbăcită vegetal.

Pahare vopsite în câmp electrostatic cu gravare laser: Setări și pași
2026-08-21Citire 5 minuteBy Stephen

Pahare vopsite în câmp electrostatic cu gravare laser: Setări și pași

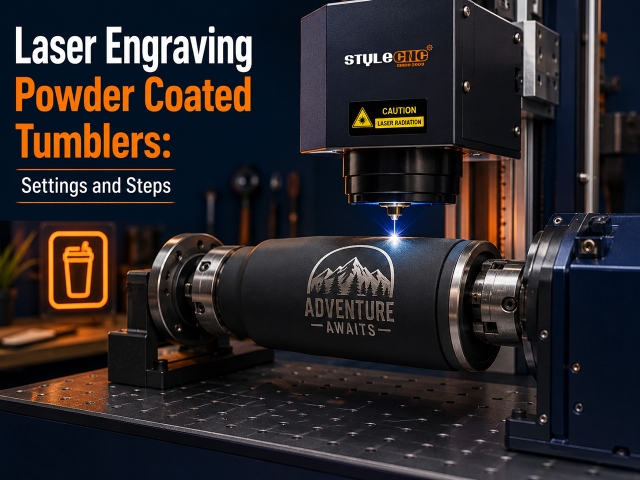
Paharele vopsite în câmp electrostatic se gravează prin ablația stratului de acoperire pentru a dezvălui oțelul inoxidabil strălucitor de dedesubt. Puncte de plecare: a 30W fibra are o viteză de rulare de 600 până la 900 mm/s la 50 până la 70%, 60W CO2 rulează cu o viteză de 300 până la 400 mm/s la 20 până la 35%, întotdeauna pe o axă rotativă cu focalizarea setată la vârful curbei.

Recoacere cu laser vs. gravare pe oțel inoxidabil
2026-08-21Citire 5 minuteBy Carrie

Recoacere cu laser vs. gravare pe oțel inoxidabil

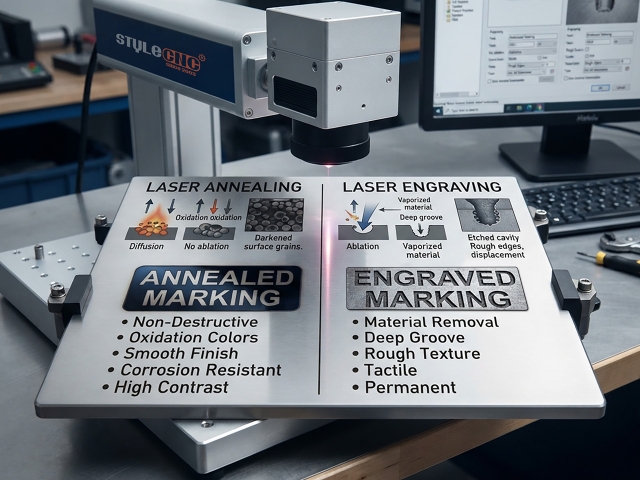
Recoacerea cu laser încălzește oțelul inoxidabil până când se formează un oxid neted și închis la culoare, fără a îndepărta nimic și lăsând intactă rezistența la coroziune, în timp ce gravarea taie adâncimea măsurabilă, iar gravarea intervine între acestea. Pe o 30W sursă de fibră, recoacerea începe în apropierea a 150 mm/s la 50 până la 70%, 40 până la 60 kHz, cu fasciculul defocalizat la 1 până la 3 mm.

Diagrama setărilor de viteză și putere a gravurii laser în funcție de material
2026-08-20Citire 5 minuteBy Evelyn

Diagrama setărilor de viteză și putere a gravurii laser în funcție de material

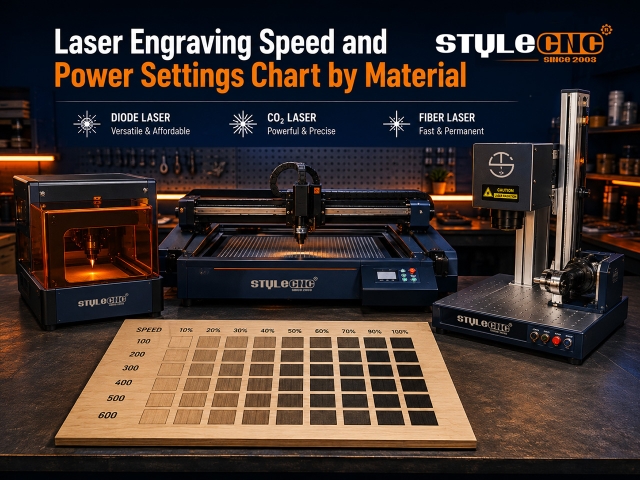
Setările de gravare cu laser depind de tipul de laser, puterea nominală și material. Puncte de pornire tipice: laserele cu diode gravează lemnul la o viteză de 3000 până la 6000 mm/min și o putere de 40 până la 70%. CO2 Laserele funcționează cu o viteză de la 300 la 500 mm/s la o rată de 12 până la 25%, iar laserele cu fibră marchează metalul la o rată de 300 până la 900 mm/s. Confirmați întotdeauna valorile cu o grilă de testare mică înainte de producție.

  • 1
  • 2
  • 3
  • >
  • Rezultate 222 Elemente activate 12 pagini