Am primit ceea ce așteptam cu nerăbdare LCW1500 Astăzi, și trebuie să spun, m-a uimit cu adevărat. Acest pistol laser portabil multifuncțional este incredibil de puternic, combinând capacități de tăiere, sudare și curățare, permițându-mi să experimentez cu o gamă largă de tehnici de prelucrare a metalelor. Designul său portabil îl face flexibil și ușor de deplasat, ceea ce îmi permite să realizez diverse proiecte în interior și în exterior oricând și oriunde. Controlerul încorporat cu ecran tactil este ușor de utilizat și de utilizat, chiar și pentru începători ca mine. Avantajele sale sunt evidente, dar există și ceva care mă deranjează - înțelegerea parametrilor de lucru ai software-ului (cum ar fi puterea laserului și proprietățile materialelor) pentru a gestiona diferite procese de fabricare a metalelor necesită o curbă de învățare abruptă și experimentări repetate pentru a găsi setările optime. Per total, este un produs absolut necesar pentru toți pasionații de prelucrare a metalelor.
Mașini de sudură cu laser portabile și automate de vânzare
Un aparat de sudură cu laser este un instrument de lipire de precizie ecologic pentru îmbinarea pieselor metalice sau termoplastice prin topirea și fuzionarea acestora, permițând sudarea mobilă cu un pistol laser portabil, sudarea automată cu un controler CNC și sudarea inteligentă cu un robot cu un singur braț. Aparatele de sudură cu laser sunt mașini de sudură termică care utilizează un fascicul laser focalizat pentru a topi materiale și a îmbina piesele cu precizie ridicată și distorsiuni termice minime la viteză mare, efectuând sudură prin puncte, sudură cu cusătură, muchie suprapusă, îmbinare cap la cap în T, îmbinare cap la cap, suduri înguste, suduri adânci și suduri de tip „sărut” cu eficiență și o calitate ridicată a sudurii. Un aparat de sudură cu fascicul laser este cunoscut și sub denumirea de pistol de sudură cu laser, instrument de sudură, aparat de sudură cu cusătură, mașină de lipire, mașină de lipit prin brazare, mașină de îmbinare, mașină de lipit. Aparatul de sudură cu laser este pe cale să înlocuiască aparatele de sudură tradiționale MIG și TIG cu capacitățile sale profesionale și puternice în aplicațiile pieselor miniaturale, dens aranjate, precise și sensibile la căldură din bijuterii, articole de bucătărie, industria aerospațială, auto, dispozitive și componente electronice, industria comercială, construcțiile navale, industria chimică și medicală. Iată... STYLECNCselecția celor mai populare sudori cu laser din 2026 pentru începători și profesioniști, variind de la pistoale de sudură laser portabile de nivel de intrare până la sisteme automate de sudare cu laser cu controler CNC, precum și profesionale 3D robot de sudare cu laser. Toate tipurile de sudori cu fascicul laser sunt disponibile în STYLECNC cu puteri de 1000W, 1500W, 2000W și 3000W pentru mașiniști, operatori, bricolatori, producători, meșteri, începători, proprietari de case, proprietari de magazine, utilizatori comerciali și producători industriali. Nu căutați mai departe și începeți să găsiți și să cumpărați sudorul dvs. cu laser perfect pentru fiecare nevoie și buget.
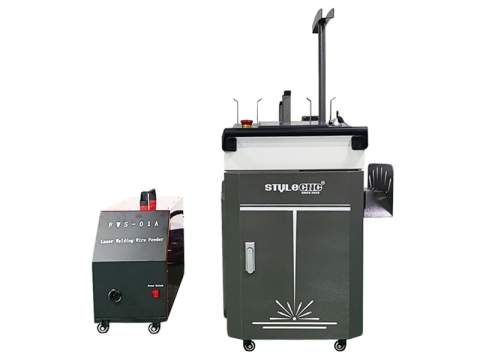
Mașină portabilă 3 în 1 pentru sudat, curățare și tăiat cu laser

2026 Cea mai bună mașină de sudat cu laser portabilă de vânzare
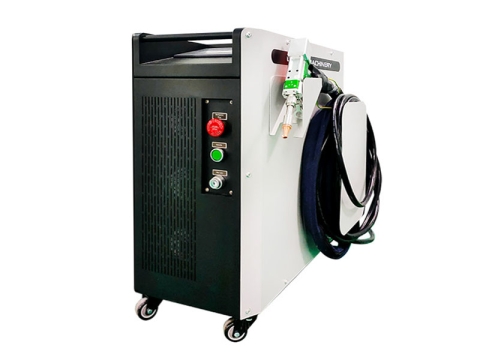
Sudor portabil cu laser racit cu aer cu pistol de sudura portabil
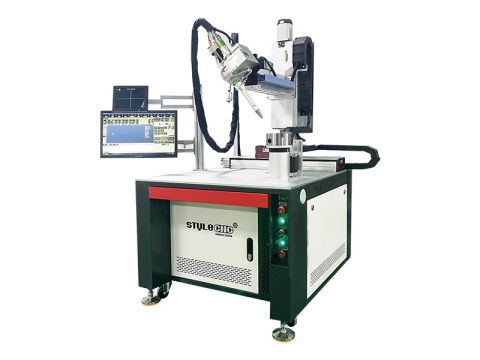
Masina automata de sudura cu laser CNC de mare precizie de vanzare
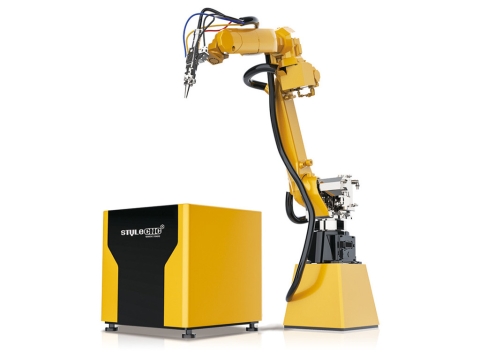
Automat inteligent 3D Robot de sudura cu laser industrial de vanzare
- Rezultate 5 Elemente activate 1 Pagină
Alegeți aparatul de sudură cu fascicul laser perfect pentru începători și profesioniști
Mașinile de sudură cu laser sunt foarte utilizate în producția de automobile, aerospațială, bijuterii și echipamente medicale. Folosesc tehnologia laser pentru a crea suduri precise și precise între 2 materiale, cum ar fi metalele sau materialele plastice. Cu viteze mai mari de sudare, aport redus de căldură și distorsiuni minime, acestea au devenit cele mai populare soluții moderne de sudare. Puterea de ieșire a laserului, dimensiunea și tipul mașinii, compatibilitatea materialului și costul sunt câteva dintre elementele esențiale care joacă un rol bun la achiziționarea unui nou aparat de sudură. Un sudor cu laser aduce beneficii semnificative întreprinderilor care doresc să-și îmbunătățească eficiența producției și calitatea muncii. Dacă confuzia este despre unde să alegeți, STYLECNC este întotdeauna o sursă de încredere care să corespundă așteptărilor dumneavoastră. Oricum, acest articol va fi un ghid cuprinzător pentru cei care sunt în căutarea unui sudor pentru uz hobby și uz industrial comercial.
Să intrăm mai adânc în discuție.
LBW - sudare cu fascicul laser
Sudarea cu fascicul laser (LBW) este un nou tip de metodă de sudare prin fuziune care radiază un fascicul de mare intensitate pe suprafața materialului, iar materialul este topit pentru a forma sudare prin interacțiunea fasciculului și a materialelor.
Utilizează principiul radiației stimulate atomic pentru a stimula substanța de lucru pentru a produce un fascicul cu monocromaticitate bună, direcționalitate puternică și intensitate ridicată.
Densitatea de energie a fasciculului focalizat poate ajunge până la 1013W/cm, care poate converti energia laser în energie termică de peste 10,000°C în câteva miimi de secundă sau mai puțin.
Energia termică mare eliberată de fascicul va crește temperatura locală a materialului. Când temperatura internă atinge punctul de topire, materialul se va topi și va forma un bazin topit, permițând astfel sudarea materialelor subțiri și a pieselor de precizie.
Sudarea cu laser este un proces care utilizează energia radiantă pentru a realiza suduri eficiente. Principiul său de lucru este de a excita mediul laser activ (fibră, CO2, YAG) într-un mod specific, făcându-l să oscileze înainte și înapoi în cavitatea rezonantă pentru a produce radiații stimulate. Energia termică din fascicul este absorbită atunci când intră în contact cu materialul, iar sudarea poate fi efectuată când temperatura atinge punctul de topire al materialului.
Cost și prețuri
Dacă v-ați întrebat vreodată cum se îmbină bucățile de metal, atunci cu siguranță ați auzit deja de un sudor cu laser, care sudează metalul cu un pistol laser și apoi folosește un fascicul laser pentru a încălzi și a crea îmbinări metalice de precizie pe care le dorește utilizatorul.
Cu toate acestea, s-ar putea să vă întrebați cât costă de fapt un sudor cu laser?
O regulă de bază bună este că sudoarele cu laser portabile de nivel de intrare încep de la aproximativ $4,700, în timp ce aparatele profesionale portabile de sudură cu laser variază de la $6,500 la $9,800, cu opțiuni de putere laser cu fibră de 1000W, 1500W, 2000W și 3000W.
Sistemele automate de sudare cu laser CNC vă pot costa oriunde $12,500 până la $17,100, în funcție de cât de puternic și profesional este.
Roboții industriali de sudare cu laser cu 5 axe variază în preț de la $48,000 la $58,000, care este până la diferite opțiuni de alimentare și cât de inteligent este.
O mașină de sudură, curățare și tăiere cu laser cu fibră all-in-one are un preț de la $3,600 la $5,300, care este accesibil și prietenos cu bugetul pentru începători.
Costul mediu pentru sudori cu laser în 2026 este la fel de scăzut ca $5,800 pentru modelele portabile și la fel de mare ca $52,800 pentru tipurile robotizate.
Cu toate acestea, costurile variază de obicei în funcție de configurațiile și caracteristicile sudorului.
În plus, vă puteți aștepta să plătiți un preț diferit, indiferent dacă aparatul de sudură este adaptat pentru începători sau profesioniști.
Ridicați-vă bugetul
| Tipuri de | Prețul minim | Preț maxim | Prețul mediu |
|---|---|---|---|
| De mână | $4,700 | $9,800 | $6,780 |
| Automat | $12,500 | $17,100 | $15,600 |
| Robotul | $48,000 | $58,000 | $51,200 |
| 1000W | $4,700 | $48,000 | $6,280 |
| 1500W | $5,200 | $50,000 | $6,590 |
| 2000W | $6,600 | $54,000 | $8,210 |
| 3000W | $9,800 | $58,000 | $12,300 |
Specificații
| Marca | STYLECNC |
| Putere laser | 1000W, 1500W, 2000W, 3000W |
| Sursă laser | Fiber Laser |
| Laser Lungime de undă | 1070-1080nm |
| Adâncimea de topire | 0.5-3.0mm |
| Viteza de sudare | 0-120mm/s |
| Sistem de răcire | Răcitor de apă industrial |
| Preţ | 4,700 $- $58,000 |
Tipuri de
Sudarea cu laser este o modalitate versatilă, cu costuri reduse, de a obține suduri în puncte de înaltă calitate pentru diferite materiale și grosimi. Rezultă într-o gamă largă de materiale. Există 3 tipuri comune, inclusiv CO2, YAG și sudori cu laser cu fibră. Există sudoare de mare putere pentru foi de format mare și groase și sudoare de putere redusă pentru piese de dimensiuni mici. Există sudori pentru metale și materiale nemetalice precum materialele plastice și ceramica.
Diferite tipuri pot fi clasificate după cum urmează:
• Suduri cu sârmă și sârmă - suduri încrucișate, suduri paralele, suduri cap la sârmă și suduri de tip T.
• Suduri între felii - suduri la capăt, suduri cap la cap, suduri prin fuziune cu perforare centrală și suduri prin fuziune cu penetrare centrală.
• Suduri de fire metalice și componente de bloc. Poate realiza cu succes conexiunea dintre firul metalic și elementul bloc, iar dimensiunea elementului bloc poate fi arbitrară. În timpul sudării, trebuie acordată atenție dimensiunilor geometrice ale componentelor sub formă de sârmă.
• Suduri din diferite metale. Sudurile diferitelor tipuri de metale trebuie să rezolve gama de parametri de sudabilitate. Sudarea între diferite materiale este posibilă numai cu anumite combinații de materiale.
Utilizeaza
Sudorele cu laser sunt utilizate pe scară largă în producție, industria construcțiilor navale, industria auto, industria bateriilor, industria aerospațială, bijuterii, biomedicină, metalurgia pulberilor, industria electronică, industria IT, dispozitive electronice, industria comunicațiilor optice, industria senzorilor, industria hardware, industria accesoriilor pentru automobile, industria ochelarilor, dinți de porțelan, industria energiei solare, industria încălzirii electrice și materiale subțiri, producție de piese de precizie.
Poate realiza suduri la puncte, cap la cap, cusături și etanșare și rezultate consistente de înaltă calitate. Este potrivit în special pentru piese miniaturale, aranjate dens, precise și sensibile la căldură.
Luând ca exemplu producția de automobile, acest tip de sudare s-a realizat pe scară largă și au apărut linii automate de producție și roboți de sudare aferente.
Conform statisticilor relevante, în țările industriale dezvoltate din Europa și America, 50% la 70% piesele auto sunt prelucrate prin prelucrare cu laser. Printre acestea, sudarea și tăierea cu fascicul laser sunt cele mai utilizate, iar acum LBW este un proces standard în producția de automobile.
Industria auto a început, de asemenea, să acorde importanță acestei tehnologii avansate de sudare. În industria auto, tehnologia de fabricație cu laser este utilizată în principal pentru croitorul caroseriei și sudarea pieselor.
Laserul utilizat la sudarea panourilor de caroserie poate suda plăci metalice cu grosimi diferite și acoperiri de suprafață diferite împreună, apoi le presează, astfel încât structura panoului realizată să poată realiza cea mai rezonabilă combinație de metal. Deoarece există o deformare mică, prelucrarea secundară este de asemenea omisă. LBW accelerează procesul de înlocuire a pieselor forjate cu piese ștanțate pe caroserie.
Utilizarea LBW poate reduce lățimea de suprapunere și unele părți de întărire și poate, de asemenea, comprima volumul structurii corpului în sine. Numai acest lucru poate reduce w8 al corpului cu aproximativ 50 kg. În plus, tehnologia LBW poate asigura că îmbinările de lipit sunt conectate la nivel molecular, ceea ce îmbunătățește efectiv rigiditatea și siguranța la coliziune a caroseriei mașinii și, în același timp, reduce eficient zgomotul din mașină.
Sudarea cu laser se află în proiectarea și fabricarea caroseriei mașinii. În funcție de diferitele cerințe de design și performanță ale caroseriei mașinii, sunt selectate diferite specificații ale plăcilor de oțel, iar fabricarea unei anumite părți a caroseriei mașinii, cum ar fi cadrul parbrizului față și panoul interior al ușii, este finalizată prin taietura cu laser și tehnologie de asamblare. Are avantajele de a reduce numărul de piese și matrițe, de a reduce numărul de sudură în puncte, de a optimiza cantitatea de materiale, de a reduce w8-ul pieselor, de a reduce costurile și de a îmbunătăți acuratețea dimensională.
Cu toate acestea, LBW este utilizat în principal pentru structura cadrului caroseriei, cum ar fi capacul superior și caroseria laterală. Metoda tradițională de sudare a sudării prin puncte cu rezistență a fost înlocuită treptat cu sudura cu fascicul laser.
Cu tehnologia laser, lățimea suprafeței de îmbinare dintre conexiunile piesei de prelucrat poate fi redusă, ceea ce nu numai că reduce cantitatea de plăci utilizate, ci și îmbunătățește rigiditatea caroseriei mașinii. A fost adoptat de unii dintre cei mai importanți producători auto din lume și furnizori de piese de top care produc mașini de ultimă generație.
În producția de aeronave, este utilizat în principal la îmbinarea de învelișuri mari de aeronave și a ferme lungi pentru a asigura toleranța la contur a suprafeței aerodinamice. În plus, este utilizat pe scară largă în asamblarea accesoriilor pentru fuzelaj, cum ar fi cutia de aripi a aripioarelor ventrale și a clapetelor. Mai târziu, tehnologia LBW este utilizată pentru a finaliza sudarea și îmbinarea în spațiul tridimensional. Nu numai calitatea produsului este bună, eficiența producției este ridicată, dar reproductibilitatea procesului este bună, iar efectul de reducere a w3 este evident.
În industria de bijuterii, LBW poate satisface estetica și sudarea între diferite materiale. A fost utilizat pe scară largă în găurile de reparare a bijuteriilor din aur și argint, găurile de sudură în puncte și incrustațiile de sudură.
Placarea LBW a devenit principala tehnologie pentru repararea mucegaiului. Industria aerospațială folosește această tehnologie pentru a repara straturile rezistente la căldură și rezistente la uzură ale palelor de turbine pe bază de nichel din motoarele aerospațiale. În comparație cu tehnicile tradiționale de modificare a suprafeței, placarea laser are caracteristici cu aport scăzut de căldură, viteză mai mare de încălzire, deformare minimă, rată scăzută de diluare, rezistență mare de lipire, control precis al grosimii stratului modificat, accesibilitate bună, poziționare bună și productivitate ridicată.
Alte industrii, cum ar fi bateriile pentru telefoane mobile, componentele electronice, senzorii, ceasurile, mașinile de precizie și comunicațiile au introdus tehnologia LBW.
Datorită investiției mari în echipamente, aparatul de sudare cu fascicul laser este utilizat în prezent doar în domenii cu valoare adăugată ridicată. Chiar și în aceste domenii, LBW nu a fost utilizat pe deplin de mult timp. Cu toate acestea, odată cu dezvoltarea noilor tehnologii și echipamente de producție cu laser, LBW se strânge treptat în „teritoriul” ocupat de sudorul tradițional pentru o lungă perioadă de timp.
Categorii
Sudarea cu laser are un interval de încălzire concentrat și controlabil, deformare mică și viteză mare.
Pentru a vă ajuta să vă hotărâți, să comparăm sudorul cu fascicul laser cu sudorul cu arc.
Diametrul spotului laser poate fi controlat cu precizie. De obicei, diametrul spotului iradiat pe suprafața materialului este în intervalul 0.2-0.6mm, iar cu cât este mai aproape de centrul spotului, cu atât energia este mai mare (energia se descompune exponențial de la centru la margine, adică distribuția gaussiană). Lățimea cusăturii poate fi controlată mai jos 2mm.
Cu toate acestea, lățimea arcului de sudor cu arc nu poate fi controlată cu precizie și este mult mai mare decât diametrul punctului laser, iar lățimea cusăturii sudorului cu arc este, de asemenea, mult mai mare decât cea a laserului, de obicei mai mult decât 6mm. Deoarece energia laserului este foarte concentrată, se topește mai puțin material, iar căldura totală necesară este mică, astfel încât deformarea sudurii este mică și viteza este rapidă.
Scrisul poate fi folosit ca metaforă pentru laser și arc. Sudarea cu fascicul laser este ca și cum scrieți cu un stilou cu semnătură de 0.3 mm. Cuvintele trebuie să fie atât de subțiri și rapide, iar hârtia rămâne practic neschimbată după scris. Se poate spune că se referă la unde să lovești.
Sudarea cu arc este ca și cum ați scrie cu o perie mare Nu numai că este groasă, dar grosimea caracterelor variază în funcție de forța folosită, iar scrierea este lentă. După scriere, hârtia se deformează inevitabil din cauza înmuiării prea mari cu apă.
Suduri cu depunere cu laser
Reparatie si modificare la calitate reconditionata.
Suduri la puncte și cusături
De la cele mai mici puncte de sudură la cusături continue.
Suduri scaner
Fără pierderi de timp prin mișcarea pieselor de prelucrat sau a capetelor de prelucrare.
Suduri polimerice
Metodă flexibilă pentru conexiuni de înaltă rezistență cu suprafețe perfecte.
Suduri pentru țevi și profil
Sudarea optimă cu fascicul laser a tuburilor și profilelor.
Avantaje dezavantaje
Sudarea cu fascicul laser este un proces de conducere a căldurii. Suprafața piesei de prelucrat este încălzită de radiația laser, iar energia laserului este controlată pentru a fi foarte concentrată într-un anumit interval mic de puncte.
Căldura de suprafață este difuzată în interior prin conducție de căldură, iar lățimea, energia, puterea de vârf și frecvența de repetare a impulsului laser sunt controlate de parametri pentru a topi piesa de prelucrat și a forma un bazin topit specific.
În comparație cu sudorul tradițional cu arc cu argon, sudorul cu fascicul laser are un avantaj natural și este utilizat pe scară largă în domeniile electronicii industriale, producția de automobile și aerospațiale și alte piese mecanice de precizie.
• Deoarece fasciculul focalizat are o densitate de putere mult mai mare decât metoda convențională cu o viteză de ori mai mare, iar zona afectată de căldură și deformarea sunt mai mici.
• Deoarece fasciculul este ușor de transmis și controlat și nu este nevoie să schimbați frecvent lanterna și duza, reduce semnificativ timpul auxiliar de oprire, astfel încât factorul de sarcină și eficiența producției sunt ridicate.
• Datorită efectului de purificare și vitezei mari de răcire, cusătura este puternică, iar performanța generală este ridicată.
• Datorită aportului scăzut de căldură și a preciziei ridicate de procesare, costurile de reprocesare pot fi reduse. În plus, costul de mutare al LBW este relativ scăzut, ceea ce poate reduce costurile de producție.
• Este ușor de realizat automatizarea și poate controla eficient intensitatea fasciculului și poziționarea fină.
• Aport minim de căldură. Procesul de topire este finalizat rapid la temperaturi ridicate, rezultând o căldură extrem de scăzută în piesa de prelucrat și aproape nicio deformare termică și zone afectate de căldură.
• Densitatea de energie este mare și eliberarea este extrem de rapidă. Poate evita deteriorarea termică și deformarea în timpul procesării de mare viteză și poate prelucra piese de precizie și materiale sensibile la căldură.
• Materialul de sudat nu este ușor de oxidat și poate fi sudat în atmosferă fără protecție împotriva gazelor sau mediu de vid.
• Laserul poate suda direct materiale izolatoare și este mai ușor să sudezi materiale metalice diferite și chiar poate suda metal și nemetal împreună.
• Sudorul nu trebuie să fie în contact cu piesa de sudat. Fasciculul poate fi îndoit sau focalizat în orice direcție cu o oglindă sau o prismă de deviere și poate fi, de asemenea, ghidat în locuri greu accesibile pentru sudarea cu fibre optice. Laserul poate fi focalizat și prin materiale transparente, astfel încât poate suda îmbinări greu accesibile prin metode normale sau îmbinări care nu pot fi amplasate, cum ar fi electrozii în tuburile vidate.
• Fasciculul nu va aduce nicio uzură și poate funcționa stabil pentru o lungă perioadă de timp.
Ghidul utilizatorului
Pregătiri înainte de pornire
• Verificați alimentarea cu energie a aparatului de sudură cu laser și dacă circulația apei este normală.
• Verificați dacă racordarea la gaz a echipamentului din interiorul mașinii este normală.
• Verificați ca suprafața mașinii să fie lipsită de praf, pete, ulei.
Activați / dezactivați
Pași de pornire:
• Porniți alimentarea și porniți întrerupătorul principal de alimentare.
• Porniți răcitorul de apă, generatorul în secvență.
• Deschideți robinetul de gaz argon și reglați debitul de gaz.
• Introduceți parametrii lucrării de efectuat în prezent.
• Efectuați operațiuni de sudură.
Pași de oprire:
• Ieșiți din program și opriți generatorul.
• Opriți colectoarele de praf, răcitoarele de apă și alte echipamente în ordine.
• Închideți supapa cilindrului de argon.
• Opriți întrerupătorul principal.
Reguli de funcționare de siguranță
• În timpul funcționării, dacă există o urgență (scurgeri de apă și sunet anormal de la laser), apăsați imediat oprirea de urgență și opriți rapid alimentarea cu energie.
• Comutatorul de circulație externă a apei de sudor trebuie să fie pornit înainte de funcționare.
• Deoarece sistemul de sudare adoptă metoda de răcire cu apă, iar sursa de alimentare adoptă metoda de răcire cu aer, dacă sistemul de răcire eșuează, este strict interzisă pornirea mașinii.
• Nu dezasamblați nicio piesă din interiorul mașinii după bunul plac și nu sudați când ușa de siguranță a mașinii este deschisă.
• Când sudorul lucrează, este strict interzis să priviți direct laserul sau să-l reflectați cu ochii și să înfruntați pistolul de sudură direct cu ochii pentru a evita rănirea ochilor.
• Nu așezați materiale inflamabile și explozive pe calea luminii sau acolo unde fasciculul poate fi iradiat, pentru a nu provoca incendii și explozii.
• Când mașina funcționează, circuitul este într-o stare de înaltă tensiune și curent puternic. Este strict interzisă atingerea componentelor circuitului din mașină în timpul lucrului.
• Personalului neinstruit îi este interzis să opereze această mașină.
Atenționări și avertismente
Sosirea sudorului cu laser a îmbunătățit foarte mult eficiența muncii dvs., dar în procesul de utilizare, pentru a asigura siguranța operatorului, trebuie să stăpânim următoarele specificații de funcționare de siguranță în timpul operațiunii.
• Densitatea de putere este mare, iar fasciculul este foarte subțire, ceea ce poate provoca cu ușurință leziuni ochilor și pielii umane. Prin urmare, este important să protejați ochii în timpul operațiunilor de sudare. Operatorii de la fața locului trebuie să poarte ochelari de protecție specifici.
• Iradierea directă asupra pielii va provoca arsuri pielii, iar impactul pe termen lung al reflexiei difuze va provoca, de asemenea, îmbătrânirea pielii, inflamații și leziuni de cancer de piele ale operatorului. Operatorii de la fața locului trebuie să poarte haine de lucru pentru a reduce impactul reflexiei difuze.
• Citiți cu atenție manualul de instrucțiuni și operați sudorul strict conform regulilor de funcționare pentru a asigura echipamentul și siguranța personală.
• Verificați dacă toate piesele aparatului de sudură funcționează normal. Înainte de a funcționa, verificați dacă toate piesele funcționează normal. După operație, verificați mașina și locul de muncă pentru a elimina pericolele ascunse și pentru a asigura siguranța fără accidente.
• Evitați focul cauzat de expunerea la laser. Iradierea directă sau reflexia puternică a fasciculului va cauza arderea combustibililor și va provoca un incendiu. În plus, există mii până la zeci de mii de volți de înaltă tensiune în laser, care vor fi deteriorate de șoc electric. Prin urmare, numai personalul instruit are voie să opereze aparatul de sudură. Sistemul de cale optică trebuie să fie complet închis cu metal pentru a preveni expunerea directă, iar bancul de lucru al sudorului trebuie, de asemenea, protejat pentru a preveni expunerea la radiații.
• Apa care circulă în aparatul de sudură trebuie păstrată curată, în caz contrar, puterea laserului va fi afectată. Utilizatorul poate determina ciclul de schimbare a apei de răcire în funcție de timpul de pornire și calitatea apei. În general, ciclul de schimbare a apei este mai lung vara decât iarna. mai scurtă.
• Carcasa trebuie conectată cu o masă de siguranță pentru a evita rănirea.
• Acordați atenție să păstrați mediul curat și verificați dacă componentele optice sunt poluate frecvent.
• Dacă apare o anomalie în timpul funcționării aparatului de sudură, trebuie să opriți alimentarea înainte de a verifica. Dacă trebuie să efectuați întreținere la aparatul de sudură, asigurați-vă că ați întrerupt alimentarea cu energie și asigurați-vă că încărcarea condensatorului de stocare a energiei a fost descărcată înainte de a continua pentru a evita șocurile electrice.
Sudarea hibridă cu laser
Sudare hibridă Laser-TIG
• Utilizarea arcului pentru a îmbunătăți efectul laser.
• Viteza mare este posibilă la sudarea pieselor subțiri.
• Poate crește adâncimea de penetrare, poate îmbunătăți formarea sudurii și poate obține îmbinări sudate de înaltă calitate.
• Poate ușura cerințele de precizie ale interfeței de capăt din metal de bază.
Sudare hibridă ARC Laser-Plasmă
Adoptă metoda coaxială. Arcul de plasmă este generat de un electrod în formă de inel, iar fasciculul trece prin mijlocul arcului de plasmă.
Arcul de plasmă are 2 funcții principale:
Pe de o parte, oferă energie suplimentară, ceea ce crește viteza, îmbunătățind astfel eficiența întregului proces.
Pe de altă parte, arcul cu plasmă înconjoară laserul, care poate produce efectul tratamentului termic, poate prelungi timpul de răcire, poate reduce sensibilitatea la întărire și stresul rezidual și poate îmbunătăți proprietățile microstructurale ale sudurii.
Sudare hibridă laser-MIG
Pe lângă aportul de energie al arcului în zona de sudură, laserul furnizează și căldură metalului sudat. Sudorul hibrid nu este 2 metode care acționează în succesiune, ci 2 metode care acționează asupra zonei în același timp.
Laserul și arcul afectează performanța sudorului hibrid în diferite grade și forme. În timpul lucrului, volatilizarea are loc nu numai pe suprafața piesei de prelucrat, ci și pe firul de umplutură, determinând volatilizarea mai multor metal, facilitând astfel transferul de energie laser.
Sudorul MIG se caracterizează prin costuri reduse de putere, punte de sudură bună, stabilitate bună a arcului și îmbunătățirea ușoară a structurii de sudare cu metal de umplutură. Caracteristicile sudurii prin fascicul sunt penetrarea mare, viteza mare, aportul de căldură scăzut și cordonul de sudură îngust, dar materialele mai groase necesită un laser de putere mai mare.
În același timp, piscina topită este mai mică decât cea a sudorului MIG, iar deformarea piesei de prelucrat este mică, ceea ce reduce foarte mult munca de corectare a deformării după sudare.
Sudorul hibrid Laser-MIG produce 2 bazine de topire independente, iar căldura arcului ulterioară poate fi temperată după sudare pentru a reduce duritatea sudurii, economisind timp și costuri.
Sudare cu fascicul laser dublu
În procesul de sudare, datorită fasciculului cu densitate mare de putere, metalul este rapid încălzit, topit și vaporizat pentru a genera vapori de metal la temperatură înaltă, este ușor să generați un nor de plasmă, care nu numai că reduce absorbția de către piesa de prelucrat, dar face și procesul instabil.
Dacă densitatea de putere care continuă să fie iradiată este redusă după ce se formează găurile de penetrare adânci mai mari, iar găurile de penetrare adânci mai mari care s-au format deja absorb mai mult fascicul, ca urmare, efectul asupra vaporilor de metal este redus, iar plasma norii se pot micșora sau dispărea.
Prin urmare, utilizați un laser continuu sau pulsat cu o putere de vârf mai mare sau 2 lasere pulsate cu diferențe mari de lățime a impulsului, frecvență de repetiție și putere de vârf pentru a efectua sudarea compusă pe piesa de prelucrat.
În timpul procesului, co-iradiați piesa de prelucrat pentru a forma periodic găuri mari de penetrare adâncă, apoi opriți iradierea în timp util, ceea ce poate face norul de plasmă mic sau să dispară, îmbunătățind absorbția și utilizarea energiei laser de către piesa de prelucrat, crește penetrarea și îmbunătățirea capacității.
Combină cele 2 metode, dând joc deplin avantajelor lor respective pentru a obține cel mai bun efect și are viteză rapidă și o bună punte de sudură. Este o metodă avansată de sudare în prezent, realizând o combinație perfectă de viteză și calitate.
Este o tehnologie de sudare nou-nouță în industria auto, în special pentru cerințele de spații de asamblare care nu pot fi realizate sau fezabile din punct de vedere economic cu sudarea pe grinzi. Are o gamă largă de aplicații și caracteristici de înaltă eficiență, reducând în același timp costurile de investiție, scurtând timpul de producție, economisind costurile de producție și îmbunătățind productivitatea, cu o competitivitate mai puternică.
Amenajarea contează mai mult decât orice
Acesta este obiceiul care decide dacă un sudor cu laser este încântat sau frustrat. Fasciculul are o lățime de o fracțiune de milimetru, așa că unește metalul care deja se atinge; nu se poate arcui peste un spațiu liber așa cum o torță MIG aruncă material de umplere într-unul. Piesele trebuie tăiate perpendicular, debavurate și fixate strâns înainte de a apăsa trăgaciul, iar o îmbinare care ar trece drept acceptabilă sub TIG va face pur și simplu ca fasciculul să treacă prin spațiul liber. Asigurarea practică este sârma de umplere, motiv pentru care un... aparat de sudură portabil cu alimentator de sârmă merită costul suplimentar: sârma umple golurile mici și construiește racorduri pe care o grindă goală nu le poate face.
Gazul de protecție nu este opțional în practică
Pagina menționează că sudarea cu laser se poate face în aer liber fără protecție cu gaz, ceea ce este adevărat în sens restrâns și înșelător în atelier. Fără ecranare, baia topită se oxidează, lăsând o îmbinare mată și decolorată, care necesită adesea curățare înainte de a putea fi finisată sau vândută. Argonul este alegerea de zi cu zi pentru oțel, inox și aluminiu, azotul fiind utilizat pentru unele lucrări din inox. Setați debitul înainte de începere, mai degrabă decât la mijlocul îmbinării, și nu uitați că gazul este un cost de funcționare pe care prețul mașinii nu îl menționează niciodată, la fel cum este și pe o... Sistem de sudare CNC alergând toată ziua.
Așteptări sincere privind grosimea
Tabelul cu specificații oferă discret răspunsul real: o adâncime de topire de aproximativ jumătate de milimetru până la 3 milimetri. Aceasta acoperă perfect tabla, tuburile, echipamentele de bucătărie, carcasele și finisajele, ceea ce reprezintă locul ideal pentru aceste mașini. Oțelul structural gros este o altă meserie, iar niciun laser portabil nu va înlocui un proces cu arc puternic. aparat de sudură ușor răcit cu aer se potrivește lucrărilor subțiri și mobilității, în timp ce cusăturile de producție pe piese identice aparțin unei celula robotizata de sudare mai degrabă decât mâinile unei persoane.
Gaz de protecție cu metal:
| Metal | Gaz de protecție obișnuit | De ce |
|---|---|---|
| Oţel inox | Argon sau azot | Menține mărgelele strălucitoare și curate |
| Otel carbon | Argon | Limitează oxidarea pe cusătură |
| Aluminiu: | Argon | Protejează o piscină foarte reactivă |
| Cupru și alamă | Argon, cu mai multă putere | Reflectorizant și însetat de căldură |
Listă de verificare pentru sudarea cu laser:
✅ Strângeți bine îmbinările înainte de a întinde mâna după pistol.
✅ Păstrați golurile mici sau introduceți sârmă pentru a le acoperi.
✅ Setați debitul de gaz înainte de a începe o sutură.
Purtați ochelari de sudură cu o durată de undă evaluată la 1080nm, nu o mască de sudură.
✅ Exersați parametrii pe resturi din același aliaj.
Ghidul cumpărătorului
Atunci când achiziționați un aparat de sudură cu laser, trebuie să luați în considerare mai mulți factori. În primul rând, trebuie luate în considerare puterea și viteza mașinii, deoarece puterea de ieșire mai mare poate duce la o sudare mai rapidă și mai eficientă. În al doilea rând, luați în considerare dimensiunea și tipul materialelor pe care le veți suda și asigurați-vă că mașina are o capacitate de sudare suficientă pentru a gestiona grosimea și materialul pieselor. Precizia este, de asemenea, importantă, deoarece este necesar un nivel ridicat de precizie pentru unele sarcini de sudare. Ușurința în utilizare este un alt factor cheie de luat în considerare, deoarece mașina ar trebui să fie ușor de configurat și de utilizat. Trebuie luate în considerare și cerințele și costurile de întreținere, deoarece o mașină cu cerințe reduse de întreținere va fi mai rentabilă pe termen lung. Prețul este un factor important în deciziile de cumpărare, așa că este important să stabiliți un buget și să alegeți o mașină care să se încadreze în el. În cele din urmă, luați în considerare garanția și asistența pentru clienți oferite de producător pentru a vă asigura că puteți obține asistență dacă întâmpinați probleme cu aparatul. Luând în considerare acești factori, puteți găsi un sudor cu laser de înaltă calitate, care să corespundă nevoilor și bugetului dumneavoastră.
De ce STYLECNC e cel mai bine?
STYLECNC este un brand de renume care este specializat în fabricarea și vânzarea de mașini de sudură cu laser de înaltă calitate. Brandul a câștigat o recunoaștere pe scară largă pentru angajamentul său față de excelență, inovație și servicii superioare pentru clienți. Poate cel mai important, STYLECNC se angajează să ofere servicii și asistență excepționale pentru clienți. Marca oferă instruire extinsă și asistență tehnică pentru a ajuta clienții să profite la maximum de sudoarele lor cu laser. În plus, STYLECNCMașinile lui sunt susținute de garanții și garanții puternice, oferind clienților liniște sufletească și asigurând satisfacția acestora.
Întrebări frecvente
Este chiar mai ușor decât sudarea TIG?
Abilitatea manuală este mult mai ușoară, deoarece nu există o baltă de echilibrat sau un unghi al torței de manipulat. Ceea ce o înlocuiește este cunoașterea parametrilor, iar recenzorii descriu exact asta: o curbă de învățare petrecută găsind puterea și viteza potrivite pentru fiecare metal.
Cât de grosime poate sudarea cu laser manuală?
Gândiți-vă în milimetri, nu în centimetri. Adâncimea tipică a topiturii variază de la aproximativ jumătate de milimetru până la trei, ceea ce este potrivit pentru tablă, tub și fabricarea ușoară. Lucrările structurale grele aparțin în continuare proceselor cu arc.
Am nevoie de sârmă de umplere?
Nu este potrivit pentru îmbinări strânse în tablă subțire, unde metalul se topește cu sine însuși. Sârma devine necesară pentru fileuri, îmbinări de colț și orice spațiu prin care altfel ar trece grinda și, de asemenea, adaugă material acolo unde trebuie construită o îmbinare.
Mă va proteja casca mea de sudură?
Nu, și asta contează. O cască cu arc este concepută pentru lumină arc vizibilă și ultravioletă, nu pentru un fascicul infraroșu de 1080 nm, care trece invizibil. Aveți nevoie de ochelari de protecție omologați pentru acea lungime de undă, purtați de toți cei aflați în raza de reflexie.
Poate suda aluminiu și cupru?
Da, deși ambele reflectă fasciculul și conduc căldura rapid, așa că necesită mai multă putere și setări atente decât oțelul. Cuprul este cel mai dur dintre metalele comune, iar secțiunile subțiri se comportă mult mai bine decât cele groase.
Merită o singură mașină pentru sudură, tăiere și curățare?
Pentru un magazin mic, adesea da. A Sistem portabil 3 în 1 schimbă capetele pentru a suda, curăța și tăia metal subțire, ceea ce acoperă bine lucrările de reparații, deși fiecare funcție este mai ușoară decât o mașină dedicată.
Recenzii clienți și mărturii
Nu lua doar propriile noastre cuvinte de bune. Ascultă ce spun clienții noștri. Ce dovadă mai bună decât recenziile și mărturiile clienților noștri reali? Feedback-ul clienților noștri permite mai multor oameni să construiască încredere cu noi, ceea ce ne determină să continuăm să inovăm și să creștem.