Semifabricatele pentru tuburi rotative sunt disponibile în mai multe tipuri de suprafețe decât aproape orice alt semifabricat de pe piață, iar fiecare necesită numere diferite. Acest ghid sortează setările în funcție de stratul de acoperire și de mașină, apoi prezintă configurația rotativă de la etriere până la ștergerea finală.
Ce se întâmplă de fapt cu învelișul
Fasciculul vaporizează un strat de acoperire de aproximativ 60 până la 120 de microni și expune oțelul inoxidabil strălucitor de dedesubt, astfel încât contrastul devine evident: culoarea stratului deasupra, argintul dedesubt. Nu se adaugă nimic, motiv pentru care aceste urme nu se exfoliază niciodată.
Marcarea pe oțel nefinisat este o metodă fizică diferită. Acolo, laserul oxidează suprafața într-o peliculă închisă la culoare sau colorată, în loc să îndepărteze ceva, iar setările se schimbă în consecință.
Ambele joburi rulează zilnic pe configurația din spatele STYLECNC's soluție gravată Yeti, Rambler și tumbler, iar graficul de mai jos separă cele 2 familii.
Alegeți mașina pentru suprafață
O sursă de fibră este universală. Decapază rapid straturile de acoperire, marchează oțelul inoxidabil fără pulverizare și se potrivește natural cu o mandrină rotativă, motiv pentru care mașini de marcat cu laser cu fibre ancorează majoritatea configurațiilor dedicate pentru tumbler.
CO2 se descurcă bine cu paharele acoperite și împarte sarcina cu lemnul și acrilul, deși metalul gol necesită mai întâi un compus de marcare. Răsfoiți oferta mai largă gamă de mașini de gravat cu laser când munca la tambur împarte atelierul cu lucrări la plată.
Mașinile cu diode pot prelucra brute acoperite cu un buget redus, în ritm de hobby. Pentru culori complete pe oțel gol, este nevoie doar de un Sursă de culoare MOPA crește nuanțele de oxid; impulsurile fixe standard nu pot.
Diagramă de setări după suprafață și mașină
Ferestrele de mai jos presupun o rotiță rotativă montată, focalizarea pe vârful curbei și acoperiri din fabrică. Ajustați în sus numai după un test curat pe baza semifabricatului.
| Tip de suprafață | Fiber Laser 30W | CO2 Laser 60W | Laser cu diode 10W |
| Măsurare | Viteză mm/s, putere %, frecvență kHz | Viteză mm/s, putere % | Viteză mm/min, putere % |
| Îndepărtarea stratului de pulbere | 600-900 la 50-70%, 30-60 kHz, 1-2 treceri | 300-400 la 20-35%, 1-2 treceri | 3000-4500 la 60-80%, 1-2 treceri |
| Strat epoxidic sau cu sclipici | 400-600 la 60-80%, 20-40 kHz, 2-4 treceri | 250-350 la 30-45%, 2-3 treceri | 2500-3500 la 70-90%, 2-4 pase |
| Urmă închisă la culoare, din oțel inoxidabil | 300-500 la 40-60%, 40-60 kHz, trecere unică | Compus de marcare necesar | Pastă de marcare necesară |
| Culoare completă pe oțel gol | Sursă MOPA necesară, rețea de viteză redusă | Nu sunt adecvate | Nu sunt adecvate |
| Strat de polimer sublimat | Nu este recomandat, stratul de acoperire se topește | Nu este recomandat, stratul de acoperire se topește | Nu este recomandat, stratul de acoperire se topește |
Numere cheie care merită ținute minte
• Semifabricatele obișnuite de 20 oz au un diametru de aproximativ 74 până la 78 mm, iar o eroare de diametru de 1 mm deformează vizibil textul înfășurat.
• Straturile de acoperire cu pulbere au o grosime de aproximativ 60 până la 120 microni; Institutul de acoperire cu pulbere documentează chimia din spatele finisajelor obișnuite.
• Straturile de sclipici și rășină epoxidică sunt de câteva ori mai groase decât pulberea standard și necesită întotdeauna treceri suplimentare.
• La sistemele galvo, segmente de arc de 8 până la 10 mm mențin întreaga marcajă în interiorul ferestrei focale.
• 2 treceri rapide la viteză mai mare lasă o dezvăluire mai luminoasă decât o trecere lentă, la cald.
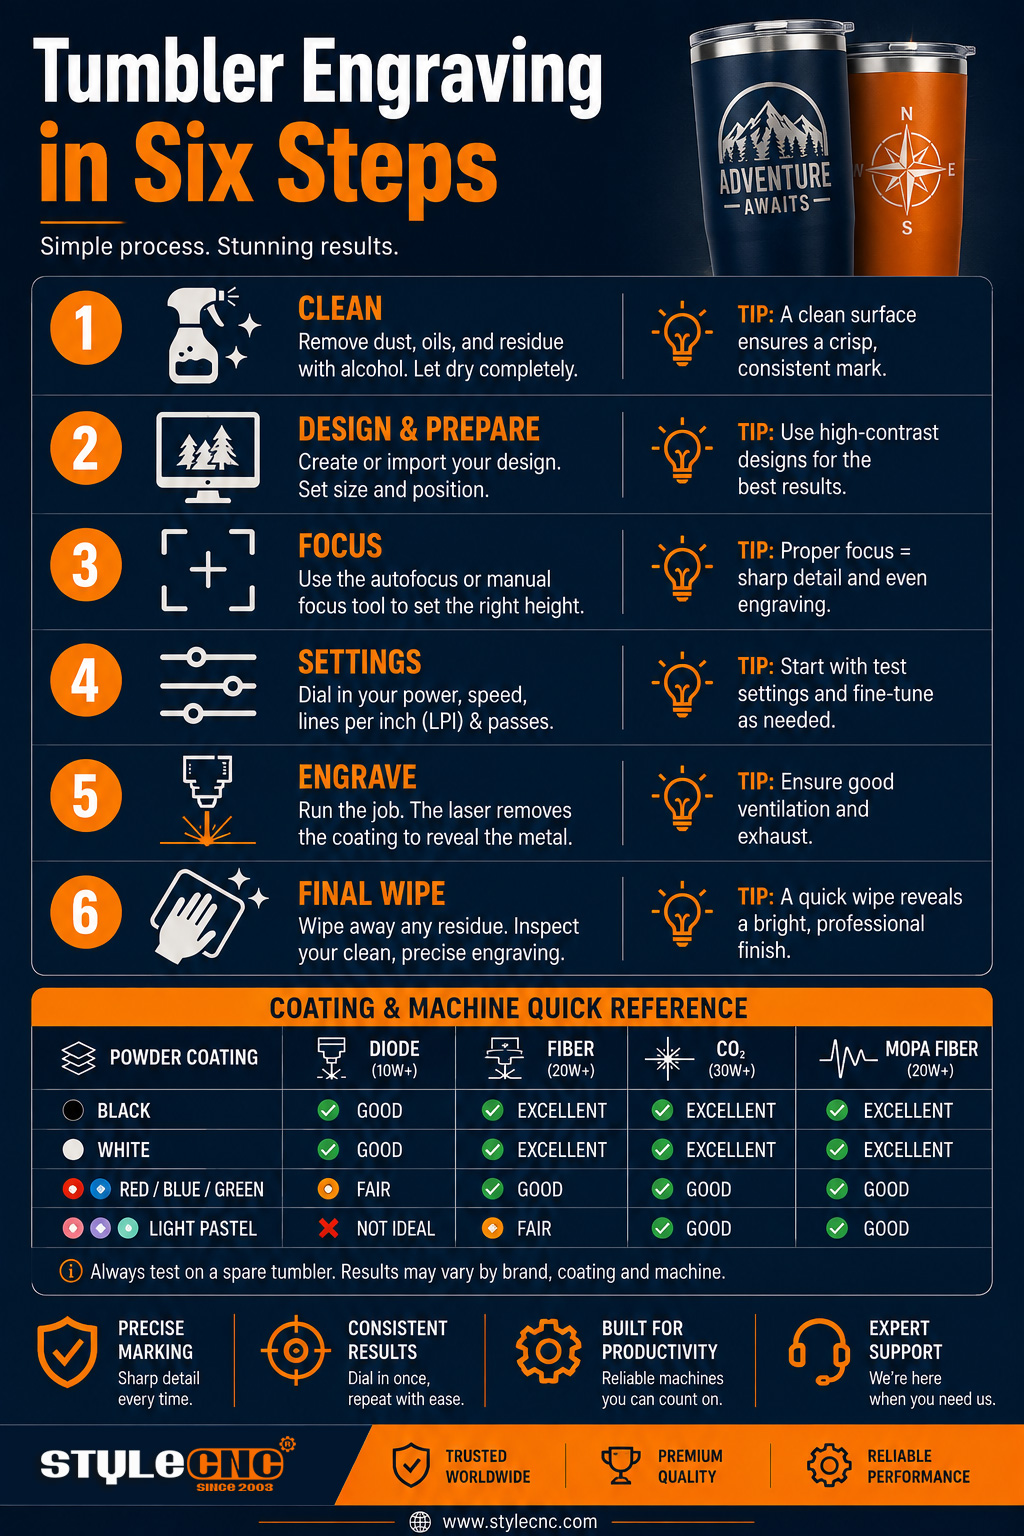
Pas cu pas: De la paharul gol la cel finalizat
• Ștergeți semifabricatul cu alcool izopropilic și manipulați-l doar de margine și bază ulterior; uleiurile din piele pătrund în adâncitură.
• Măsurați diametrul cu un șubler în zona exactă de gravare și introduceți-l în setările rotative; nu vă bazați niciodată pe dimensiunea listată.
• Montați cupa în mandrină sau pe role cu bandă adezivă și nivelați axa; prezentare generală a atașamentului rotativ arată versiunea mandrinei de la un capăt la altul.
• Setați focalizarea pe linia de vârf a curbei direct sub grindă, nu pe masă.
• Încadrați lucrarea, confirmați că sudura nu se află în zona de lucru și efectuați un test ușor pe bază sau pe un semifabricat de sacrificiu.
• Gravați cu extracție care trece printr-un extractor de fum pentru mașini laser, apoi ștergeți reziduurile cu o pastă proaspătă de alcool.
Oțelul lustruit și curbat proiectează lungimea de undă a fibrei invizibile în direcții imprevizibile, astfel încât sticlele evaluate pentru 1064 nm care respectă îndrumările Institutului Laser din America rămân purtate pe toată durata lucrării, iar notele de expunere NIOSH merită citite înainte ca volumele să crească.
Întrebări pe care operatorii le pun de fapt
Ce mașină ar trebui să cumpăr dacă produsul principal sunt paharele cu tambur?
O sursă de fibră cu mandrină rotativă acoperă îndepărtarea straturilor de acoperire, urmele de oțel nefinisat și viteza de producție într-un singur pachet. Alegeți CO2 numai atunci când paharele acoperite împart mașina cu lucrările din lemn și acrilic.
Cât durează, de fapt, un pahar?
Un logo din fibră durează 30 până la 90 de secunde după montare. Un logo complet CO2 Foliile foto pot ține mașina timp de 10 până la 20 de minute, așa că foliile și logo-urile sunt foarte diferite în ceea ce privește cotațiile.
Unde setez focalizarea pe o suprafață curbată?
Pe linia apexului direct sub grindă, niciodată pe masă. Rotatorul aduce fiecare segment la aceeași înălțime, astfel încât o singură focalizare atentă deservește întreaga înfășurare.
Greșeli frecvente care strică spațiile libere
• Gravarea unei înfășurări late într-o singură trecere, în loc să o împărțiți în segmente de arc.
• Ghicirea diametrului în loc să măsoare cu șublere.
• Omiterea șervețelei cu alcool și lăsarea uleiurilor de piele să pătrundă în decor.
• Aplicarea straturilor de sclipici epoxidic la setările standard de vopsire în câmp electrostatic.
• Lăsarea cupei să se rotească pe role goale, fără bandă de aderență sau opritor.
• Traversarea sudurii cu text fin.
• Utilizarea setărilor din metal nefinisat pe cupe acoperite și arderea unui halou.
• Acoperire ablativă în interior, fără extracție.
Listă de verificare pentru paharul pre-gravat
✓ Ștergeți martorul cu alcool izopropilic și uscați-l complet.
✓ Măsurați diametrul cu un șubler și introduceți-l în configurația rotativă.
✓ Montați, nivelați și testați rotirea paharului înainte de înrămare.
✓ Concentrați-vă pe vârful curbei, nu pe masă.
✓ Încadrați lucrarea și confirmați că îmbinarea se află în afara modelului.
✓ Efectuați un test ușor pe bază sau pe un blank de sacrificiu.
✓ Păstrați echipamentul de extracție și echipamentul de protecție a ochilor pe toată durata lucrării.
Întrebări frecvente
Întrebările de mai jos sunt recurente în comunitățile de producători și de marcatori; răspunsurile sunt condensate pentru o consultare rapidă.
De ce mijlocul este ascuțit, dar lateralele sunt neclare?
Pe o mașină galvo, fasciculul menține focalizarea doar pe o fâșie îngustă a curbei. Împărțiți grafica în segmente de 8 până la 10 mm de arc și lăsați mecanismul rotativ să treacă printre ele, iar fiecare zonă va ajunge în fereastra focală.
Rolă rotativă sau mandrină rotativă pentru tambure?
Mandrinele prind marginea și se rotesc fără alunecare, ceea ce este potrivit pentru mânere, conuri și înfășurări complete. Rolele sunt mai ieftine și mai rapide de încărcat, dar permit paharelor ușoare să plutească. Dacă paharele sunt produsul principal, mandrina se amortizează în câteva piese brute distruse.
Cum calibrez rotația pentru o nouă dimensiune a cupei?
Gravați un dreptunghi cu diametrul cunoscut de h8 în jurul curbei, apoi măsurați-l cu o bandă flexibilă. Dacă iese lung, diametrul sau valoarea pașilor introduși este mare; scalați-l în funcție de raportul de eroare și rulați din nou. 2 cicluri de testare ajung de obicei la o fracție de milimetru.
De ce a devenit maro stratul de acoperire în loc să iasă curat?
Halourile maronii înseamnă că fasciculul a gătit stratul de acoperire în loc să-l vaporizeze. Măriți viteza sau reduceți puterea, apoi adăugați o a doua trecere de lumină pentru a ridica ce a mai rămas. Trecerile reci și rapide lasă un argintiu strălucitor; cele lente și fierbinți coac culoarea pe margini.
Pot grava peste sudură?
Mai bine nu. Îmbinarea este puțin mai sus de suprafață, așa că textul fin care o traversează arată o ruptură vizibilă. Rotiți semifabricatul astfel încât îmbinarea să ajungă opus lucrării de artă sau ascundeți-l sub un element de bordură intenționat. Majoritatea magazinelor marchează îmbinarea cu bandă adezivă înainte de montare.
Trebuie să sigilez oțelul expus ulterior?
Nu. Lacul transparent este din oțel inoxidabil, ceea ce se autoprotejează, iar stratul de acoperire din jur este intact. Ștergeți reziduurile cu alcool și paharul este gata de utilizare zilnică. Un lac transparent este util doar pe piesele de exterior care sunt expuse la sare sau manipulării constante.
De ce liniile drepte ies ondulate?
Cupa alunecă sau se clatină. Adăugați bandă de prindere pe role, strângeți mandrina, verificați dacă axa este orizontală și încetiniți rotația dintre segmente. O păpușă mobilă sau un suport din spumă sub tamburi lungi împiedică să sară capătul liber în timpul lucrului.
Cum manevrez paharele conice?
Reglați sau înclinați maneta rotativă astfel încât zona de gravare să fie paralelă cu traiectoria fasciculului, menținând focalizarea constantă de-a lungul designului. Mandrinele rotative cu unghi reglabil fac ca această sarcină să fie o sarcină cu un singur buton. Introduceți diametrul în centrul lucrării de artă, nu la margine.
Sunt periculoși vaporii proveniți de la stratul de acoperire ars?
Tratați-le ca și cum ar fi. Acoperirile ablaționate eliberează particule fine și compuși pe care nu îi doriți în interior, așa că folosiți un extractor de fum sau o gură de aerisire în exterior și mențineți incinta închisă. Agenții precum NIOSH publică îndrumări privind expunerea care merită citite înainte de producție.