Gazul de asistență este unul dintre cele mai importante elemente de cost în funcționarea unui laser cu fibră și, pentru multe ateliere, acesta depășește în mod discret consumul de energie electrică care alimentează fasciculul. Acesta este motivul pentru care întrebarea s-a mutat de la funcționarea tăierii cu aer la configurarea corectă a acesteia. Acest ghid se concentrează pe aspectul aerului în cadrul deciziei: cum se comportă aerul de asistență în zona tăieturii, cum se dimensionează și se tratează aerul comprimat, ce efect are asupra calității muchiilor și cât costă efectiv pe oră.

Cum funcționează Air Assist în fantătura de tăiere
Fiecare tăiere cu laser cu fibră necesită un jet de gaz. Fasciculul topește un canal îngust prin tablă, iar fluxul coaxial de gaz care părăsește duza suflă metalul topit din partea inferioară a tăieturii înainte ca aceasta să se poată resolidifica. Fără acest jet, tăietura umple spatele fasciculului.
Aerul este format din aproximativ 78% azot și 21% oxigen, deci se comportă ca un amestec al celor 2 gaze clasice. Fracția de azot efectuează cea mai mare parte a lucrului mecanic de ejecție, în timp ce mica parte de oxigen adaugă puțină energie exotermă și lasă un strat ușor de oxid pe suprafața tăiată. Pe oțelul moale și tabla galvanizată, acest oxid este de obicei cosmetic și gata de vopsit; pe oțelul inoxidabil se manifestă ca o nuanță slabă.
Două lucruri au făcut ca aerul să fie practic la scară de producție. Sursele de putere mai mare împing suficientă energie în fantă pentru a tăia rapid cu un gaz mai puțin reactiv, iar atelierele au descoperit că compresorul pe care îl instalează este o achiziție unică, mai degrabă decât o factură lunară. Fabricanții care au făcut trecerea la mașini de tăiere a metalelor cu laser cu fibră de mare putere raportează adesea cele mai dramatice economii de benzină, deoarece o putere mai mare înseamnă o tăiere mai rapidă și mai puțin benzină pe metru.
Ce materiale se taie bine cu aer
Oțel moale, aproximativ 1 până la 6 mm: o fereastră de aer obișnuită, de obicei începând de la aproximativ 8 până la 12 bari și reglată la cea mai scăzută presiune care menține muchia.
Tablă galvanizată: se taie curat cu aer și este una dintre cele mai puternice utilizări pentru lucrări HVAC și de închidere.
Aluminiu subțire: aerul se comportă adesea la fel de bine ca azotul, iar mai multe ateliere raportează margini mai curate ale aluminiului după înlocuire.
⦿ Oțel inoxidabil: se taie rapid cu aer, dar se poate obține o nuanță de oxid; acceptabil pentru piese ascunse sau vopsite, nu pentru finisaje periate vizibile.
Operatorii tind să pună întrebarea directă: panourile mele galvanizate de 3 mm vor fi la fel de curate la aer ca și la azot? Pentru majoritatea pieselor de carcasă și conducte, răspunsul este da. Piesele care justifică menținerea utilizării azotului sunt cele pe care un client le va vedea, le va suda fără pregătire sau le va inspecta la lumină puternică. Grosimea și viteza tipice în funcție de sursa de alimentare sunt mapate în Ghid pentru grosimea, viteza și puterea metalului de tăiere cu laser cu fibră, ceea ce ajută la stabilirea unor așteptări realiste înainte de reglarea parametrilor aerului.
Dimensionarea compresorului: presiune, debit și uscare
Pachetul compresor decide dacă tăierea cu aer comprimat are succes. Un compresor standard de atelier care funcționează la 7 până la 8 bari este construit pentru unelte, nu pentru o duză de tăiere, iar un sistem subdimensionat apare ca zgură și margini inconsistente cu mult înainte ca cineva să suspecteze alimentarea cu aer comprimat.
| Cerinţă | Țintă tipică | De ce este important | Măsurare |
|---|---|---|---|
| Presiunea de livrare | Clasa de până la 16 bar la mașină, 8 până la 12 bari comuni la duză pentru oțel moale subțire | Presiunea îndepărtează metalul topit de pe fantă; picăturile provoacă zgură | Presiune manometrică la capul de tăiere în timpul unei jet complet de duză |
| Livrare cu aer gratuit | Adaptat la duză și putere; consum de aproximativ 0.5 m³/min la putere medie | Debitul subdimensionat împiedică tăieturile lungi și duzele mari | Consumul măsurat în raport cu debitul nominal la presiunea de lucru |
| Uscăciune | Punct de rouă sub presiune de la minus 40 la minus 60 °C | Umiditatea aburește și crăpă lentila de protecție | Citirea punctului de rouă în aval de uscător |
| Ulei și particule | Fără ulei sau uleiul este îndepărtat prin coalescență și filtrare cu carbon | Vaporii de ulei ard pe optică și contaminează marginile | Presiunea diferențială a filtrului și intervalul de inspecție a lentilei |
| Stocare tampon | Rezervorul receptor este dimensionat pentru a absorbi vârfurile de cerere | Controlerele laser nu suportă fluctuațiile de presiune | Variația presiunii în timpul găuririi și a schimbărilor rapide de contur |
Presiune și debit
Specificați compresorul la presiunea de care are nevoie duza, plus pierderile prin uscătoare, filtre și conducte. Debitul provine din diametrul duzei și din câte minute pe oră este pornit fasciculul. Ca punct de referință, o configurație publicată combină un compresor de 16 bari care furnizează aproximativ 1.27 m³/min de la o putere de intrare de 13.4 kW cu un consum real de tăiere de aproape 0.5 m³/min, lăsând spațiu liber pentru perforare și duze mai mari.
Uscare și filtrare
Acesta este pasul pe care atelierele îl sar peste și pe care îl regretă ulterior. Aerul comprimat transportă umezeală și vapori de ulei, ambele ajungând pe lentila de protecție din capul de tăiere. O lentilă aburită sau contaminată împrăștie fasciculul, slăbește tăietura și poate crăpa sub influența căldurii. Furnizorii de sisteme de tratare a aerului specifică de obicei un punct de rouă sub presiune între minus 40 și minus 60 °C, ceea ce înseamnă un desicant sau un uscător de înaltă performanță după compresor, urmat de filtre coalescente și filtre de carbon activ. Înțelegerea locului în care se află lentila de protecție în cap, prezentată în ghidul pentru... piese principale ale mașinii de tăiat cu laser cu fibră, arată clar de ce calitatea aerului protejează cel mai scump consumabil din sistem.
Conducte, amplasare și întreținere
Plasați compresorul aproape de laser, astfel încât circuitul de înaltă presiune să fie scurt și utilizați conducte omologate pentru presiunea maximă de lucru, în loc de conducte obișnuite de atelier. Fiecare cot, cuplaj rapid și furtun lung creează presiune la duză, motiv pentru care multe instalații dedică o conductă separată de înaltă presiune capului de tăiere, în timp ce un regulator alimentează cu aer de presiune mai mică restul atelierului.
Tratați pachetul de aer ca parte a laserului, nu ca pe servicii ale clădirii. Goliți receptorul și verificați zilnic golirile automate, înregistrați punctul de rouă săptămânal și schimbați elementele filtrante în funcție de presiunea diferențială, nu pe baza unor presupuneri. O singură dimineață umedă după o golire omisă poate costa mai mult în lentile de protecție decât un an de zile în care ați cumpărat elemente filtrante.
Compromisuri privind calitatea marginilor
Tăierea cu aer nu este un schimb gratuit; este un schimb deliberat între costul gazului și aspectul muchiei. Rapoartele de caz din industrie indică o calitate a muchiei tăiate cu aer apropiată de cea a oxigenului sau azotului la multe piese, dar diferența care rămâne este previzibilă:
⦿ Oțel moale: oxid ușor pe fața tăiată, de obicei fin pentru vopsire și acoperire cu pulbere după o pretratare normală.
Inox: nuanță galben pal până la gri și o suprafață mai puțin lucioasă decât azotul; poate necesita curățare înainte de sudare sau lustruire.
Aluminiu: adesea egal sau mai bun decât azotul pe tablă subțire, cu zgură redusă atunci când presiunea este reglată.
⦿ Secțiuni mai groase: riscul de zgură crește pe măsură ce grosimea crește, acesta fiind motivul pentru care azotul sau oxigenul revin de obicei în program.
Perforarea merită o atenție aparte. Multe configurații cu aer perforează la o presiune mai mică și apoi intensifică presiunea pentru tăiere, deoarece un jet de aer la presiune maximă în timpul perforării poate stropi metal topit înapoi spre duză. Lăsați controlerul să gestioneze acel comutator de presiune în loc să ruleze o valoare fixă pe întregul contur.
Regula practică este de a sorta registrul de comenzi după ceea ce vede clientul. Console ascunse, panouri vopsite și piese de fabricație din oțel destinate acoperirii sunt candidați ideali pentru aer. Piesele din oțel inoxidabil arhitectural și cele de calitate alimentară rămân, în general, pe bază de azot, iar menținerea ambelor gaze transportate prin conducte către mașină de tăiat cu laser permite programului de tăiere să aleagă pentru fiecare lucrare în parte.
Comutarea înseamnă de obicei o nouă reglare, nu doar o schimbare a unei conducte de gaz. Așteptați-vă să ajustați dimensiunea duzei, poziția focalizării și presiunea pentru fiecare material și grosime, apoi să salvați parametrii aerului ca propria bibliotecă de tăiere. Majoritatea atelierelor rulează cupoane de testare timp de o săptămână pe resturi înainte de a muta lucrările sub tensiune, iar acea săptămână tinde să răspundă la întrebarea privind calitatea muchiilor mai bine decât orice fișă tehnică.
Cost pe oră comparativ cu azotul
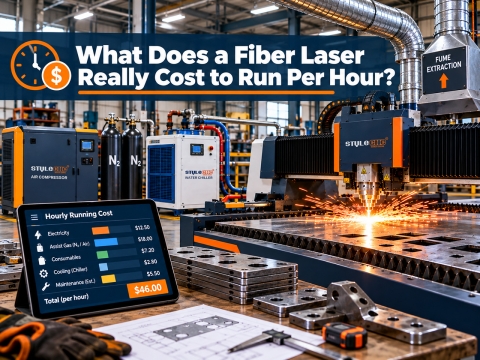
Costul gazului crește în funcție de timpul de funcționare a fasciculului, dimensiunea duzei și presiunea, iar costul azotului crește brusc cu fiecare bară suplimentară. Aerul schimbă structura facturii: în loc să plătească per metru cub livrat, atelierul plătește o singură dată pentru compresor și apoi în principal pentru electricitatea necesară funcționării acestuia. Într-o operațiune în 2 schimburi, această diferență se acumulează rapid.
| Factor | Aer comprimat | Azot | Măsurare |
|---|---|---|---|
| Costul gazului pe minut de tăiere | Aproximativ 0.01 $până la 0.03 USD, în mare parte electricitate | Aproximativ 0.20 $până la 0.40 USD, mai mare la presiune ridicată | Consumul de combustibil împărțit la minutele de transport cu mașina |
| Cost pe metru cub | De bază | Cel puțin de 3 ori mai mult decât aerul, de peste zece ori în unele regiuni | Preț livrat pe m³, inclusiv închiriere și livrare |
| Logistică de aprovizionare | Generat la fața locului, la cerere | Sticle, recipiente Dewar sau rezervoare vrac cu pierderi prin fierbere | Ore de nefuncționare în așteptarea livrării de gaz |
| Investiție în avans | Compresor de înaltă presiune, uscător, filtre, recipient | Închiriere rezervor sau generator, plus benzină disponibilă în permanență | Luni de recuperare a investiției la pachetul de zbor |
| Rezultat pe marginea oțelului inoxidabil | Ușoară tentă de oxid pe margine | Margine strălucitoare, fără oxid | Dacă piesa necesită curățare post-tăiere |
Studiile de caz concretizează cifrele:
Un producător australian cheltuie peste $9.000 pe lună cu azot îmbuteliat, am instalat un pachet de compresor de 22 kW și 16 bari și am raportat aproximativ $9Economii anuale de 6,000, chiar și după costurile de funcționare și întreținere.
Un producător de tăvi a raportat aproximativ $4Economii de 2,000 pe an, sistemul de aer comprimat amortizându-se singur în decurs de un an.
⦿ Un producător contractual din SUA a redus costul de funcționare al laserului cu fibră sub $4 pe oră, cu aproximativ 90% mai ieftin decât valoarea de bază a azotului, reducând în același timp cea mai mare parte a lucrărilor de inox privind aerul din atelier.
Calculul dumneavoastră de amortizare a investiției are nevoie de 3 numere: cheltuielile lunare curente cu azotul, orele de funcționare pe lună și prețul de instalare al unui compresor și al unui pachet de tratament dimensionate corect. Scădeți costul energiei electrice și al service-ului compresorului din factura de azot, iar cifra rămasă vă spune în câte luni este nevoie pentru amortizarea pachetului. Atelierele care taie în principal oțel moale acoperit și piese din aluminiu tind să înregistreze cele mai rapide randamente, deoarece compromisul cu oxidul nu îi costă nimic.

Listă de verificare pre-schimbare
✔ Obțineți facturi de azot pe parcursul a douăsprezece luni, inclusiv taxele de închiriere a rezervorului și de livrare.
✔ Sortați amestecul de componente în oțel inoxidabil vizibil, oțel acoperit, galvanizat și aluminiu și estimați cât de mult aer poate suporta.
✔ Specificați compresorul pentru presiunea din duză plus pierderile în conductă, cu debitul potrivit pentru cea mai mare duză.
✔ Includeți în buget uscătorul, filtrele de coalescență și de carbon, precum și rezervorul recipientului ca parte a pachetului, nu ca extraopțiuni.
✔ Păstrați azot disponibil pentru secțiunile vizibile din oțel inoxidabil și cele groase și lăsați programul de tăiere să selecteze gazul pentru fiecare lucrare.
Configurați-vă laserul cu fibră pentru tăiere cu aer
Comparați nivelurile de putere și dimensiunile paturilor pe întreaga gamă de mașini de tăiat cu laser cu fibreși solicitați o ofertă gratuită care include un compresor de înaltă presiune și un pachet de tratare a aerului potrivit pentru materialele dumneavoastră.