Poate un laser cu fibră să taie aluminiul?
Da, laserele cu fibră taie bine aluminiul: lungimea de undă de 1064 nm absoarbe mult mai bine aluminiul decât CO2 lasere, ceea ce face ca fibra să fie alegerea standard. Un laser cu fibră de 1.5 până la 2 kW taie curat până la 3 mm, 3 kW taie aproximativ 6 până la 8 mm, 6 kW ajunge la 12 până la 16 mm, iar 12 kW taie până la 30 mm, deși calitatea muchiilor se degradează peste aproximativ 20 mm. Azotul la presiune înaltă (15 până la 20 bar) este cheia pentru muchii fără zgură.
Răspunsul sincer are două jumătăți. Laserele cu fibră taie aluminiul în mod obișnuit, în orice, de la carcase electronice la suporturi aerospațiale și tăvi de baterii pentru vehicule electrice. Și aluminiul încă pedepsește mai aspru configurațiile neglijente decât oțelul, deoarece 2 dintre proprietățile sale materiale acționează direct împotriva fizicii tăierii cu laser.
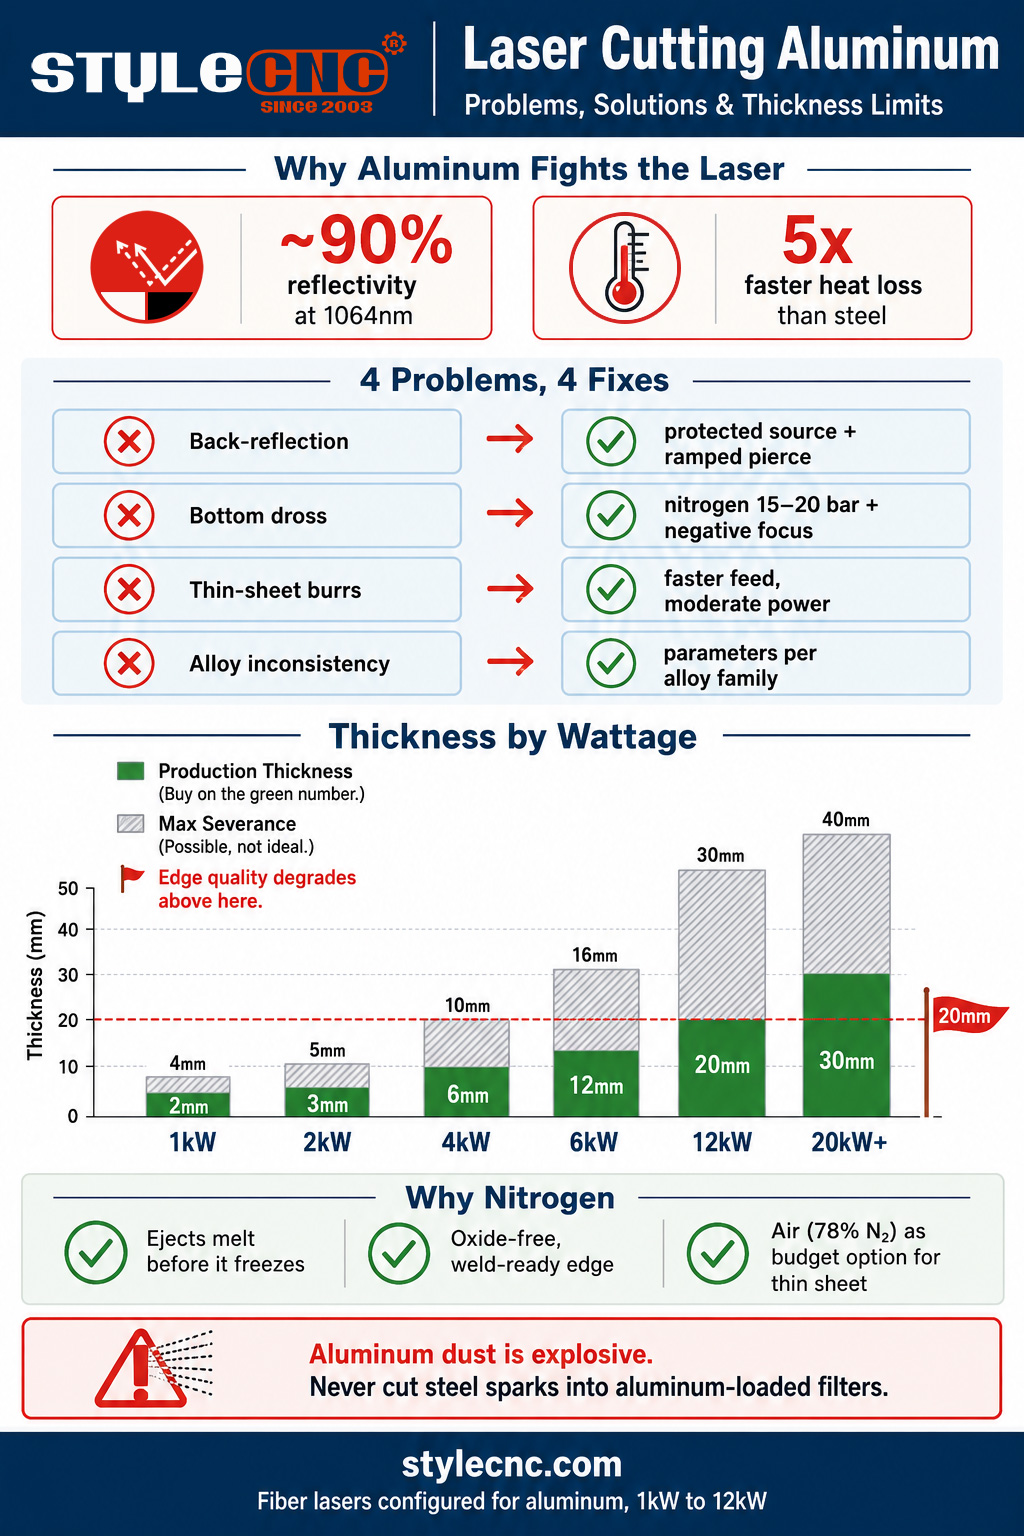
Primul este reflectivitatea: aluminiul reflectă aproximativ 90% din fasciculul de 1064 nm al laserului cu fibră la temperatura camerei, așadar doar o fracțiune din puterea furnizată se cuplează inițial în material. Al doilea este conductivitatea termică: la aproximativ 237 W/mK față de aproximativ 50 pentru oțel, aluminiul evacuează căldura din zona de tăiere de aproape 5 ori mai repede. Fasciculul se luptă să formeze o baie de topitură în timp ce foaia din jur o răcește activ. Tot ce este dificil în ceea ce privește tăierea cu laser a aluminiului se datorează acestor 2 numere.
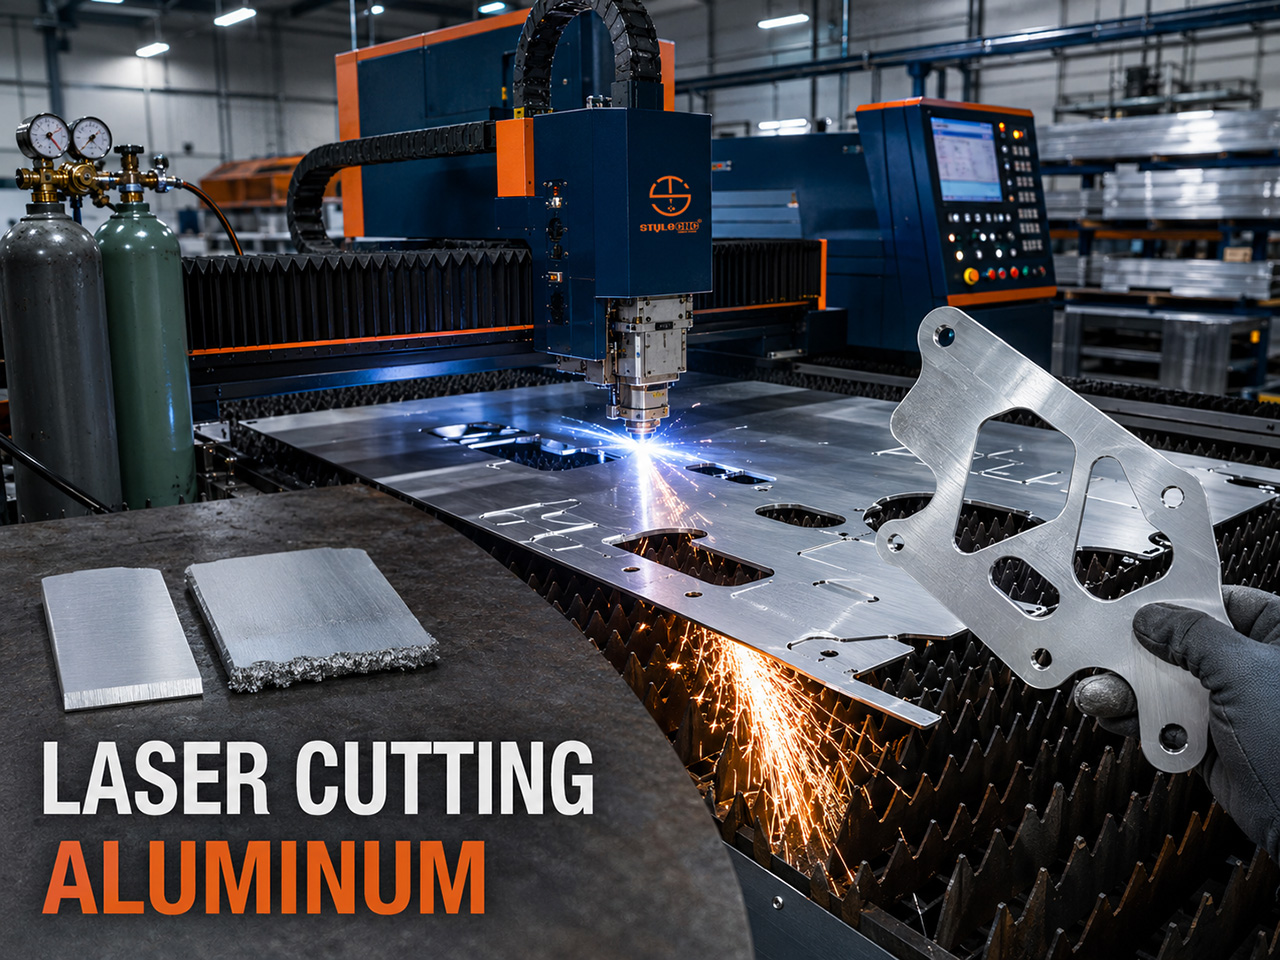
Cele 4 probleme care strică tăieturile din aluminiu (și soluțiile lor)
PROBLEMA 1: Retroreflexie
De ce se întâmplăAluminiul netăiat acționează ca o oglindă la 1064 nm. În timpul perforarii, înainte de formarea băii de topitură, o porțiune a fasciculului se reflectă direct înapoi pe calea optică. La mașinile neprotejate, acest lucru poate deteriora optica capului de tăiere sau, în cazuri grave, chiar sursa laser, motiv pentru care sursele mai vechi conțineau avertismente privind aluminiul în manualele lor.
FixulLaserele moderne cu fibră sunt livrate cu protecție împotriva reflexiei inverse (izolatoare și senzori care detectează sursa înainte de a se deteriora). Verificați dacă sursa este proiectată pentru metale reflectorizante, mențineți capul perpendicular, astfel încât reflexiile să nu se focalizeze înapoi în mod curat și utilizați o rutină de perforare adecvată (putere crescătoare, defocalizare ușoară), astfel încât faza de oglindă să dureze milisecunde în loc de secunde.
PROBLEMA 2: Zgură pe marginea inferioară
De ce se întâmplăDefectul definitoriu al aluminiului. Aluminiul topit este vâscos, iar conductivitatea ridicată a tablei răcește topitura atât de repede încât devine mociroasă înainte ca gazul auxiliar să o poată ejecta. Metalul pe jumătate solidificat se agață de fundul tăieturii și îngheață într-o granulație dură și ascuțită, care trebuie șlefuită. O tablă mai groasă înrăutățește situația: volum mai mare de topitură, aceeași fereastră de evacuare.
FixulEjecția este mai bună decât puterea. Folosiți azot de înaltă presiune la 15 până la 20 bar printr-o duză mai mare, setați focalizarea negativă (în material) astfel încât tăietura să rămână largă în partea de jos și să permită topiturii să iasă și încetiniți alimentarea cu 10 până la 15% față de setările echivalente cu oțelul. Dacă zgura persistă, reparați gazul, duza, distanțierul și focalizarea înainte de a apela la o putere mai mare; puterea suplimentară pe o tăietură ejecționată prost face ca mai multă topitură să fie curățată.
PROBLEMA 3: Bavuri și muchii rugoase pe tablă subțire
De ce se întâmplăPe tabla sub 3 mm, cauza obișnuită se schimbă: prea multă căldură, nu prea puțină. Excesul de putere sau avansul lent supraîncălzesc aliajul moale, marginile tăieturii se topesc la loc, iar tăietura iese cu o bavură ridicată și o muchie gri, striată, în loc de o față curată și strălucitoare.
FixulTăiați rapid aluminiu subțire cu putere moderată și azot curat. Verificați starea duzei și centrarea (o duză uzată sau descentrată trage fluxul de gaz în lateral și bavură o parte a tăieturii) și mențineți focalizarea la sau chiar sub suprafață pentru o claritate maximă a muchiei. Tabla subțire de aluminiu bine reglată ar trebui să se desprindă de pe masă lucioasă, fără bavuri și gata de frână.
PROBLEMA 4: Rezultate inconsistente între aliaje
De ce se întâmplăOperatorii ajustează parametrii la o lucrare și obțin zgură la următoarea, deoarece aluminiul nu este un singur material. Seria pură 1xxx taie ușor, dar produce zgură puternică. Clasele marine 5xxx taie cele mai curate dintre aliajele comune. Extrudarea arhitecturală 6xxx necesită un control atent al vitezei pentru a evita arderea, iar placa aerospațială 7xxx de înaltă rezistență este cea mai sensibilă la parametri și cea mai predispusă la fisuri dintre toate.
FixulStocați parametrii pe familie de aliaje, nu pe o singură setare de aluminiu. Când sosește un aliaj nou sau chiar un lot nou, efectuați o scurtă tăiere de probă și reglați din nou viteza și presiunea înainte de a încărca tabla. Cele 15 minute de tăieri de probă costă mai puțin decât un cuib reciclat.
Diagramă de grosime a tăierii cu laser a aluminiului în funcție de putere
Cea mai importantă distincție în orice declarație de grosime este grosimea maximă de tăiere față de grosimea de producție. Grosimea maximă de tăiere înseamnă că grinda trece încet, cu o calitate a muchiei care ar putea necesita relucrare. Grosimea de producție înseamnă viteză stabilă, muchii curate și repetabilitate. Cumpărați și cotați în funcție de numărul de producție.
| Putere laser | Grosimea producției | Severare maximă | notițe |
|---|---|---|---|
| 1 kW | 1 până la 2 mm | 3 până la 4 mm | Tablă subțire, semnalizare, carcase. Curat și rapid în fereastra sa |
| 1.5 până la 2 kW | 2 până la 3 mm | 4 până la 5 mm | Punctul de intrare pentru o producție fiabilă de aluminiu |
| 3 kW | 4 până la 6 mm | 8 până la 10 mm | Loc ideal pentru fabricație generală și ateliere de lucru |
| 6 kW | 8 până la 12 mm | 16 mm | Acoperă în mod adecvat majoritatea aplicațiilor din aluminiu |
| 12 kW | 12 până la 20 mm | 25 până la 30 mm | Calitatea muchiilor se degradează vizibil peste ~20 mm |
| 20 kW+ | 20 până la 30 mm | 40 mm+ | Lucru cu placă; este necesară o focalizare negativă profundă (-8 până la -15 mm) |
Două note de fizică explică de ce tabelul se aplatizează în partea de sus. Scalarea putere-grosime este subliniară: dublarea puterii în wați crește grosimea utilizabilă cu aproximativ jumătate, nu dublu, deoarece exponentul în relația putere-grosime se situează în jurul valorii de 0.65 pentru tăierea cu laser. Și în special pe aluminiul gros, conductivitatea tablei o transformă într-un radiator: puterea suplimentară în wați se răspândește lateral în metalul înconjurător și mărește baia de topitură mai repede decât adâncește tăietura, motiv pentru care împingerea puterii într-o tăietură de tablă groasă cu zgură îngroașă de obicei zgura în loc să o curățe.
Pentru imaginea generală a metalelor pentru oțel, inox și aluminiu la fiecare nivel de putere, grosimea, viteza și puterea de referință pentru tăierea cu laser cu fibră conține tabelele complete multi-materiale în care se potrivește această diagramă specifică aluminiului.
De ce este importantă asistența cu azot pentru aluminiu
Gazul auxiliar are două roluri în tăierea cu laser: evacuează metalul topit din fantă și controlează chimia de pe fața tăiată. La aluminiu, ambele roluri implică azot.
✓ Ejectare sub presiuneTopitura de aluminiu, care se răcește rapid, trebuie să părăsească fanta de tăiere înainte de a deveni mociroasă. Azotul la o presiune de 15 până la 20 bar, printr-o duză cu diametru mai mare, asigură suflul mecanic care curăță topitura în scurta sa fereastră de lichid. Aceasta este cea mai mare pârghie pentru zgură.
✓ O față tăiată inertăAzotul, standard pentru oțelul carbon, reacționează cu aluminiul pentru a forma oxid de aluminiu dur în și în jurul tăieturii, asprăind muchia și complicând orice sudură sau anodizare ulterioară. Azotul menține fața tăiată strălucitoare, fără oxid și gata de sudare imediat după deschiderea mesei.
✓ Oricum, nu există niciun ajutor la ardereOxigenul își câștigă locul în oțelul carbon prin contribuția sa la energie exotermă la tăiere. Aluminiul nu oferă un astfel de bonus care să merite penalizarea prin oxid, așa că comerțul cu oxigen este doar dezavantajos.
✓ Aerul comprimat ca mijloc bugetarAerul conține aproximativ 78% azot, iar sistemele moderne de aer de înaltă presiune taie aluminiul subțire și mediu într-un mod acceptabil, la o fracțiune din costul azotului îmbuteliat. Așteptați-vă la o ușoară nuanță gri pe margine din cauza oxidării parțiale. Pentru semnalizare și fabricație generală, este acceptabil; pentru piesele pregătite pentru sudură și cele anodizate, folosiți azot.
Nota practică privind costulConsumul de azot crește brusc odată cu presiunea și dimensiunea duzei, ceea ce reprezintă exact rețeta pentru aluminiu. Atelierele care taie zilnic aluminiu justifică de obicei un generator de azot mai rapid decât atelierele care taie doar oțel, iar opțiunea de asistență cu aer merită să fie analizată pe baza pieselor reale înainte de a presupune că gazul îmbuteliat este singura cale de urmat.
Nota de siguranță pe care nimeni nu ar trebui să o ignore: Praful de aluminiu
Pulberea fină de aluminiu este explozivă, iar tăierea cu laser o generează. Pericolul nu constă în tăierea în sine, ci în sistemul de colectare a prafului: particulele fine de aluminiu care se acumulează în filtre creează o încărcătură de combustibil, iar scenariul clasic de accident este tăierea oțelului, ale cărui scântei acționează ca sursă de aprindere, într-un sistem de extracție deja încărcat cu praf de aluminiu.
Regulile de protecție sunt simple. Mențineți sistemul de praf curat conform unui program stabilit, nu amestecați niciodată scântei de oțel în filtre încărcate cu aluminiu (separați lucrarea sau curățați între schimbările de material) și urmați instrucțiunile producătorului de extracție privind separatoarele umede sau descărcătoarele de scântei unde volumul de aluminiu este mare. Fiecare atelier de tăiere cu laser cu fibră care taie aluminiul la volum de producție ar trebui să trateze acest lucru ca pe o procedură permanentă, nu ca pe cunoștințe tribale.
STYLECNC Lasere cu fibră pentru aluminiu
STYLECNC Mașinile de tăiere cu laser cu fibră sunt livrate cu cerințele de configurație pentru aluminiu: surse protejate împotriva reflexiei din spate, clasificate pentru metale reflectorizante, circuite de gaz de asistență de înaltă presiune pentru lucrări cu azot de 15 până la 20 bar și biblioteci de parametri de tăiere cu setări de aluminiu per aliaj. cea mai bună mașină de tăiat metal cu laser cu fibră Linia acoperă intervalul de 1.5 până la 6 kW, unde se află majoritatea fabricărilor de aluminiu, iar tăietor laser tablă Configurația vizează prelucrarea tablei subțiri și medii care domină producția de carcase, semnalizare și panouri.
Pentru magazinele care lucrează cu tablă groasă, mașină de tăiat metal cu laser cu fibră de mare putere se extinde până la clasa de 12 kW, unde aluminiul de producție de 20 mm devine realist. Și pentru o privire practică asupra capacității de bază, 1000W IPG tăiere cu laser cu fibră video aluminiu de 3 mm arată exact cum arată rândul de jos al tabelului de grosimi pe materialul real. Contactați STYLECNC Asociați-le cu aliajele, intervalul de grosimi și volumul lunar pentru o configurație și o recomandare de sistem de gaz potrivite pentru prelucrarea aluminiului.
Întrebări frecvente
Poate un laser cu fibră să taie aluminiul fără a se deteriora?
Da, pe orice mașină modernă. Teama istorică provine din reflectivitatea de aproximativ 90% a aluminiului la lungimea de undă a fibrei: în timpul perforării, suprafața netăiată reflectă energia fasciculului înapoi în sus, iar sursele neprotejate timpurii ar putea fi deteriorate. Sursele actuale de fibră sunt livrate cu izolație de reflexie inversă și senzori care funcționează în siguranță, motiv pentru care aluminiul este acum un material de producție obișnuit. Confirmați ratingul de reflexie a metalului sursei înainte de a cumpăra, apoi tăiați cu încredere.
De ce există zgură pe tăieturile mele cu laser din aluminiu?
Deoarece topitura de aluminiu se răcește prea repede pentru a se elibera. Foaia conduce căldura la o viteză de aproximativ 5 ori mai mare decât oțelul, astfel încât metalul topit devine moale în fantă și îngheață pe marginea inferioară înainte ca gazul să îl ejecteze. Ordinea fixă care funcționează: creșteți presiunea azotului la 15 până la 20 de bari, montați o duză mai mare, împingeți focalizarea mai adânc (negativ) în material și încetiniți alimentarea cu 10 până la 15%. Adăugați putere numai după ce ejecția este corectă; mai multă putere pe o tăietură ejectată prost produce doar mai multă zgură.
Cât de gros poate fi tăiat aluminiu cu laser?
În funcție de clasa de putere, în termeni de producție: 1 kW prelucrează 1 până la 2 mm, 3 kW aproximativ 4 până la 6 mm, 6 kW aproximativ 8 până la 12 mm, iar 12 kW prelucrează 12 până la 20 mm cu o rupere maximă în apropierea a 30 mm. Peste aproximativ 20 mm, calitatea muchiei se degradează indiferent de putere, deoarece conductivitatea aluminiului distribuie energia fasciculului lateral în tablă mai repede decât adâncește tăietura. Menționați lucrările în funcție de grosimea de producție, nu de numărul de rupere din broșură.
Am nevoie de azot pentru tăierea aluminiului cu laser?
Pentru muchii curate, gata de sudură și de anodizare, da: azotul la presiune înaltă evacuează topitura și menține fața tăiată fără oxid, iar oxigenul deteriorează activ aluminiul prin formarea de oxid dur pe muchie, fără niciun beneficiu de combustie în schimb. Alternativa economică este aerul comprimat la presiune înaltă, care conține 78% azot și taie aluminiul subțire spre mediu într-un mod acceptabil, cu o ușoară nuanță gri la margini. Semnalizare și fabricarea generală pot folosi aer; lucrările de pregătire a sudurii și cele cosmetice ar trebui să funcționeze cu azot.
Poate a CO2 aluminiu tăiat cu laser?
Slab și nu este recomandat. Aluminiul reflectă CO2 lungimea de undă de 10.6 microni a laserului este chiar mai puternică decât lungimea de undă a fibrei, deci cuplarea este mai slabă, riscul de reflexie inversă este mai mare, iar fereastra practică de grosime este subțire. Acesta este unul dintre principalele motive pentru care fabricarea metalelor s-a mutat decisiv către surse de fibră: fasciculul de 1064 nm absoarbe de câteva ori mai bine în aluminiu, transformând o lumină marginală CO2 proces într-unul obișnuit din fibre.
De ce se taie atât de diferit diferitele aliaje de aluminiu?
Chimia aliajelor modifică comportamentul la topitură. Aluminiul pur din seria 1xxx se taie ușor, dar produce cea mai grea zgură. Aliajele marine 5xxx sunt favoritele pentru tăiere curată. Aliajele arhitecturale 6xxx necesită un control disciplinat al vitezei pentru a evita arderea, iar placa aerospațială 7xxx este familia cea mai sensibilă la parametri și predispusă la fisuri. Variația de la lot la lot adaugă încă un strat chiar și în cadrul aceleiași clase. Soluția practică este o bibliotecă de parametri per familie de aliaje și o tăiere de probă rapidă ori de câte ori apare material nou.
Linia de jos
Aluminiul se taie perfect pe laserele cu fibră odată ce configurația respectă cele două proprietăți definitorii. Reflectivitatea este rezolvată prin surse moderne protejate și o perforare disciplinată. Conductivitatea, cauza zgurii și limita grosimii, este rezolvată prin ejecție: azot de înaltă presiune, duza potrivită, focalizare negativă și viteză corectă. Potriviți puterea în wați cu coloana de grosime a producției, mai degrabă decât cu valoarea indicată pentru separare, păstrați parametrii per aliaj și mențineți sistemul de praf curat.
STYLECNC configurează mașini de tăiat cu laser cu fibre pentru prelucrarea aluminiului, de la mașini de tăiat table de 1 kW până la sisteme de placare de 12 kW, cu circuitele de gaz și bibliotecile de parametri necesare materialului. Trimiteți STYLECNC Combinați gama de grosimi și aliajele pentru o recomandare bazată pe cifrele de mai sus.