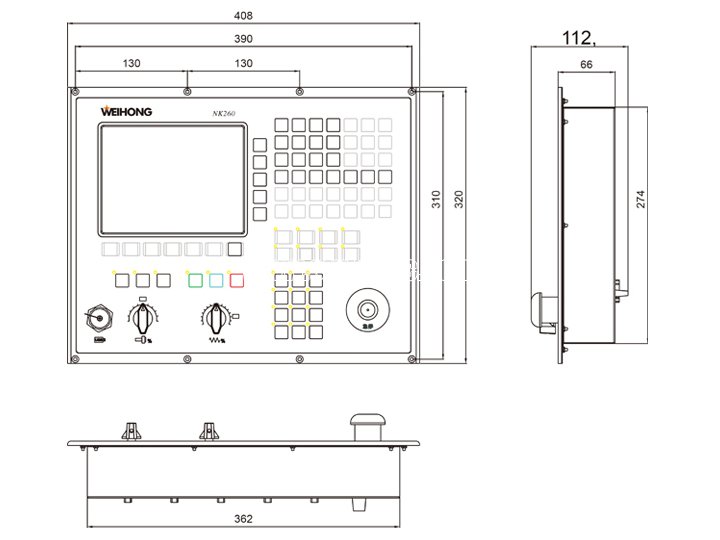
1. Cuvinte și expresii chineză-engleză pentru NcStudio
Adâncime plt 2D 二维PLT加工深度
A
Despre NcStudio 关于NcStudio
Accelerație 加速度
Funcții avansate 高级加工指令
Advanced MDI 执行加工指令
Pornire avansată 高级开始
Toate axele 全部轴
Auto 自动
Parametrul modului automat 自动参数
Funcții auxiliare 辅助功能
B
Fundal 背景
Vedere de jos 仰视图
C
Calibrare 对刀
Anulează 取消
Centrul cercului 圆心坐标
Vedere centrală 居中
Schimbați descrierea 变换说明
Vedere clară 清除画面
Închideți 关闭
Accelerarea conexiunii 设定弯道加速度
Coordonează 坐标
Copiați 复制
实际值 curent
Coordonata curentă 当前工件坐标点
Personalizați 属性
Tăiați 剪切
D
Aprofunda 0.01mm 下降0.01毫米
Delta 差值
Adâncime 雕刻深度
Dezactivați limitele mecanice 限位释放
Desenați cadrul limită mecanic 显示行程范围
E
Editați 编辑
Editați fișierul încărcat 编辑当前加工程序
Editor 程序编辑
End (mecanic) coor 终点(机械)坐标
Intrați în modul simulare, apoi porniți 进入仿真模式并开始仿真
Executați 执行
Ieșiți din 退出
F
Federați 进给速率
Fișier 文件
Informații despre fișier 加工程序信息
Nume fișier 文件名
Găsiți 查找
Găsiți următorul 查找下一个
Fit to window 调整至窗口大小
Vedere din față 正视图
Ecran complet 全屏
G
Viteza de avans G00 空程速度
H
H8 高度
Ajutor 帮助
横铣 orizontal
cum fereastra de jurnal 显示系统日志窗口
I
Starea I/O IO状态
IDLE 空闲
Import parametru 文件输入
内框 interior
J
Jiggle 微调
JOG 点动
Viteza de avans 手动速度
L
Vedere din stânga 左视图
Limită 限位
Accelerația liniară 单轴加速度
Vizualizare listă 列表
Încărcați originea piesei de prelucrat salvate 读取保存过的工件原点
Jurnal 系统日志
M
M.coor 机械坐标
Mașină 机床
Prelucrare 加工参数
Viteza de avans de prelucrare 机器速度
Gama de prelucrare 加工范围
Manager 程序管理
Manual 手动
Max 最大
Turația maximă a axului 主轴最高转速
Punctul de mijloc 中点
Punctul de mijloc X轴中点
Min 最小
Axa oglinzii 轴镜像
Calibrator mobil 浮动对刀
Calibrator mobil 对刀块
Gama de mișcare 运动范围
Parametrul motorului 电机参数
Mutați la punctul de referință 回机械原点
Mutați la originea piesei de prelucrat 回工件原点
N
Nou 新建加工程序
Nicio informație 没有加工文件信息
Viteza de avans normală 手动低速
Nord-est 东北等轴侧视图
Vedere nord-vest 西北等轴侧视图
Notă 注意
O
OK 确定
Deschideți și încărcați 打开并编辑
Operator 操作
Comanda 序号
Exterior 外框
P
Parametrul 系统参数
Lipiți 粘贴
Pauză 暂停
Pin 引脚号
PLU per mm PLT单位每毫米
Pol.. 极性
R
Raza 圆弧半径
A ridica 0.01mm 上升0.01毫米
Viteza de avans rapidă 手动高速
Raport 显示比例
Fișier editat recent 最近编辑的加工程序
Fișier încărcat recent 最近装载的加工程序
Înregistrează XX轴记录
Moara cu cadru dreptunghi 铣矩形边框
Moara dreptunghiulara 矩形铣底
Rămâne 剩余距离
Repetați 替换
Vizualizare raport 详细资料
Reluați 断点继续
Vedere din dreapta 右视图
Moara cu cadru rotund 铣圆形边框
Moara rotunda 圆形铣底
S
Safe h8 退刀点
Salvați 保存
Salvați și încărcați 保存并装载
Salvați ca 另存为
Salvați originea curentă a piesei de prelucrat 保存当前工件原点
Selectați toate 全选
Setați decalajul coordonatelor de lucru 设置运动坐标偏移
Setați coordonatele piesei de prelucrat 设置当前点工件坐标
Setați originea piesei de prelucrat 设置当前点为工件原点
Setarea 设定值
Setarea directă 直接设置
Afișează toate punctele 显示所有输入输出点
Afișează fereastra automată 显示自动窗口
Afișează punctul curent 显示当前加工点
Afișați fereastra editorului 显示程序编辑窗口
Afișați numărul rândului fișierului 显示加工程序序号
Afișează fereastra managerului de fișiere 显示程序管理窗口
Afișează fereastra de stare I/O 显示IO状态窗口
Afișează fereastra manuală 显示手动窗口
Afișează fereastra de parametri 显示系统参数窗口
Afișați această casetă de dialog în timp ce rulați 执行加工指令时仍显示本窗口
Afișați fereastra de urmărire 显示加工轨迹窗口
Simulează portul 仿真输入点
Bloc unic 单段执行
Vedere de sud-est 东南等轴侧视图
Sud-vest 西南等轴侧视图
Space 刀尖间距
Axul 主轴参数
Axul de turație mare 主轴高速
Axul cu turație scăzută 主轴低速
Rev. medial ax 主轴中速
Începeți 开始
Start (mecanic) coor 起点(机械)坐标
„Punctul de pornire (adică, colțul din stânga jos)” 开始左边(即坐下角坐标)
Întârziere pornire/oprire a arborelui 主轴启动(停止)时间
Bara de stare 状态栏
Opriți 停止
T
Etichetați 名称
Grosimea calibratorului mobil 对刀块的厚度
Sfatul zilei 每日提示
Comutați polaritatea 反向该点极性
Bara de instrumente 工具栏
Raza sculei 刀具直径
Vedere de sus 俯视图
Timp total 花费时间
Urmă 跟踪颜色
Urmă 加工轨迹
Urmăriți linia curentă 跟踪加工程序当前行
Porniți lichidul de răcire 冷却开启
Porniți axul 主轴开启
U
Anulați 撤消
Unitate: mm 单位:毫米
Descărcați 卸载
V
纵铣 vertical
Vizualizați 查看
W
W.coor 工件坐标
Lățimea 宽度
Windows 窗口
Banc de lucru 工作台行程
Z
Axa Z Z轴
Măriți 缩小
Micșorați 放大
Raport de zoom 显示比例
2. Interpretarea propoziției chineză-engleză pentru NcStudio
Vizualizare clară după deschiderea unui fișier nou
打开新文件后自动清空跟踪视图
Activați rpm implicit al axului și ignorați declarația rm din fișier
使用缺省转速放弃加工文件中指定的主轴转速,使用人为设置的系统缺蜴统缺省轴转速
Activați viteza de avans implicită și ignorați declarată în fișier
使用缺省速度放弃加工文件中的指定速度,使用上面设置的系统缺省速度
Activați algoritmul de optimizare de auto-adaptare pentru viteza de avans, care va da mai bine performanța efectului de prelucrare
速度自适应优化允许系统根据加工文件的连接特性,对加工速度进行优化
Modul de creștere IJK, ceea ce înseamnă că valorile IJK la un cod G cerc sunt valori incrementale din centrul cercului
IJK增量模式圆弧编程(G代码)中,圆心参数(IJK)为相对于起点的增量
Pentru a evita eroarea de poziție cauzată de o cauză accidentală, cum ar fi oprirea, oprirea de urgență. Vă rugăm să efectuați acest pas pentru a construi sau corecta coordonatele mecanice după software pornește și a avut loc o oprire de urgență.
为了防止在加工过程中因以外情况,如断电,造成当前位置不准确,请在程序启动或者放生紧停之后重新执行机械原点
Deplasarea de intrare pe impuls a fiecărei axe, care reprezintă deplasarea dintre freză și bancul de lucru oriunde motorul primește un impuls
输入各个轴脉冲位移当量,即电机每发出一个脉冲,刀和工作台的相寻位的相对
Notă: vă rugăm să reporniți după modificarea parametrilor de mai sus
注意:修改工作台行程需要重新启动程序
Vă rugăm să introduceți parola pentru a deschide fereastra parametrilor de fabricație
请输入口令以打开厂商参数窗口
Apăsați butonul din stânga, apoi toate axele se deplasează la punctul de referință în ordinea axelor Z, X și Y
按左面按钮,则三个轴以Z,X,Y的次序全部回机械原点
Vă rugăm să selectați una dintre următoarele 3 moduri
请使用下列三种方法之一回机械原点
Apăsați butoanele din stânga, apoi axa corespunzătoare se deplasează înapoi la punctele de referință mecanice
按左列按钮,则对应轴回机械原点
Inversați axa Z când se importă fișierul (plt sau eng).
当有文件输入(plt或eng)时Z轴反向
Safe h8 este coordonatele piesei de prelucrat pe axa Z, unde sculele nu ating piese de prelucrat accidental
执行“回零”动作时,刀的上抬高度(相对于工件)
Setați dimensiunile bancului de lucru, care decid când sistemul declanșează o alarmă de depășire a limitei după ce coordonatele mecanice au devenit efective
设置工作台行程空间:如果机床运动超出此范围,则系统提示软限位报警(回机械原点后生效)
Setați unghiul pe impuls în timp ce axa Y este o axă de rotație
当Y轴是转轴时,设定脉冲角度当量
Timpul este calculat la 100% federat, poate nu egal cu valoarea reală
以上时间信息均是按100%进给倍率计算出来的,所以,并不一定等于实际加工时间
Sfat: apăsați tasta TURBO (sau CTRL) mai rapid
提示:按下高速键(或CTRL键)则高速点动
Sfat: această casetă de dialog este fără model, înseamnă că fereastra principală este încă activă
提示:现在请在手动窗口
Pentru a efectua o acțiune de calibrare, Continuați ?
执行对刀操作,继续?
Puteți valida direct coordonatele mecanice dacă confirmați că ați efectuat acest pas la ultima pornire și *Mașina nu este oprită *Nu a avut loc nicio oprire de urgență
如果你肯定当前位置与机械坐标一致,请执行直接设定操作。你必须确保在此之前:*机床没有关闭过*机床没有紧停发生过