Ce este fabricația CNC durabilă?
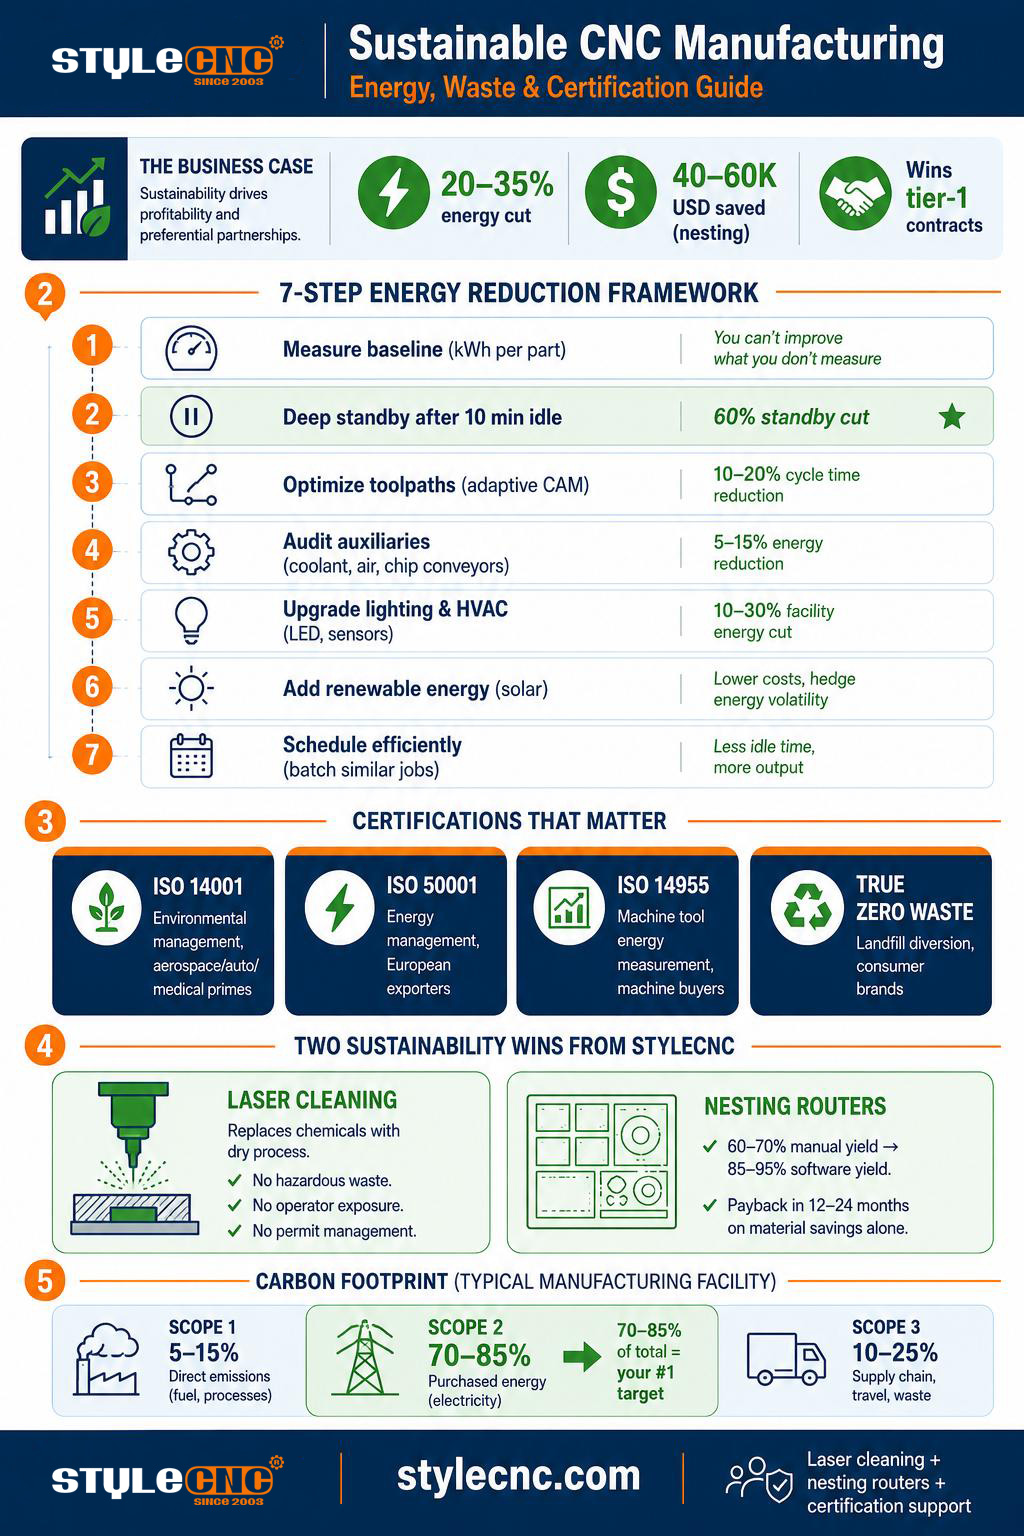
Atelierele CNC reduc consumul de energie prin măsurarea utilizării de bază, activarea modurilor de așteptare profundă, optimizarea traiectoriilor sculelor, auditarea sistemelor auxiliare (pompe de răcire, compresoare de aer), modernizarea iluminatului și a sistemelor HVAC, adăugarea de energie regenerabilă și programarea lucrărilor similare în loturi. Un program tipic reduce consumul total de energie cu 20 până la 35% în decurs de 12 luni.
Fabricația CNC durabilă acoperă 3 pârghii principale: eficiența energetică, reducerea deșeurilor de materiale și chimia procesului. Un centru de prelucrare mediu consumă între 15 și 50 de kilowați, suficient pentru a alimenta continuu între 300 și 1000 de becuri. Micile modificări operaționale pe această linie de bază se transformă rapid într-o flotă de mașini.
Argumentele comerciale s-au schimbat. Furnizorii cu programe credibile de sustenabilitate câștigă contracte care înainte erau acordate concurenților cu costuri mai mici. Certificarea TRUE Zero Waste a fost direct legată de milioane de dolari în noi afaceri la centrele de locuri de muncă din Midwest. Direcția de mers este clară: sustenabilitatea este acum o pârghie comercială, nu doar un cost.
Cadrul de reducere a consumului de energie în 7 pași
Acest cadru este extras din cercetări publicate privind eficiența energetică a CNC și din implementări reale în atelier. Pașii sunt ordonați în funcție de costul implementării, de la măsurare (aproape gratuită) până la investiții în energie regenerabilă (capital substanțial).
PASUL 1: Măsurați-vă nivelul de referință
AcțiuneEfectuați o măsurare a energiei mașinilor-unelte conform ISO 14955 sau instalați senzori de curent pe mașinile principale și sistemele auxiliare. Urmăriți consumul de kWh per piesă.
Impact tipicDezvăluie unde se duce, de fapt, 80% din energia ta. Adesea surprinzător.
PASUL 2: Activați modul Deep Standby
AcțiuneProgramați mașinile să intre în modul standby profund după 10 minute de inactivitate. Dezactivați circuitele neesențiale (încălzirea axului, recircularea lichidului de răcire) în timpul standby-ului.
Impact tipicReduce consumul de energie în standby cu până la 60% pentru întreaga flotă.
PASUL 3: Optimizarea traiectoriilor sculelor și a parametrilor de tăiere
AcțiuneUtilizați strategii CAM de prelucrare adaptivă. Reduceți avansurile de degroșare cu aproximativ 15% acolo unde timpul ciclului permite. Eliminați tăieturile de aer.
Impact tipicReduce energia axului per piesă cu 9 până la 12%, reduce timpul de inactivitate cu până la 20%.
PASUL 4: Auditarea sistemelor auxiliare
AcțiunePompele de răcire, compresoarele de aer, transportoarele de așchii și colectoarele de ceață adaugă 15 până la 35% la sarcina electrică a mașinii. Instalați interblocări astfel încât acestea să funcționeze numai atunci când mașinile taie.
Impact tipicConstatare frecventă: transportoarele de așchii funcționează 100% din timp, în loc de 20% cât este necesar.
PASUL 5: Modernizați iluminatul și sistemul HVAC
AcțiuneTrecerea la iluminat LED cu senzori de mișcare în zonele cu trafic redus. Repornirea sistemului HVAC pentru a se potrivi cu modelele reale de schimb, mai degrabă decât 24/7 operațiune.
Impact tipicFactura obișnuită la electricitate a unei instalații scade cu 8 până la 15%.
PASUL 6: Adăugați energie regenerabilă
AcțiuneSisteme solare de acoperiș dimensionate pentru a acoperi sarcina de prelucrare din timpul zilei. Amortizarea este adesea de 5 până la 8 ani la tarifele electrice industriale.
Impact tipicCaz documentat: Un panou solar de 50 kW acoperea 35% din energia din timpul zilei la un atelier de producție de loturi mici.
PASUL 7: Programarea eficienței energetice
AcțiuneGrupați lucrări similare în loturi pentru a reduce timpul de configurare și de inactivitate. Dirijați mai întâi lucrările către mașinile cele mai eficiente din punct de vedere energetic. Rulați operațiunile consumatoare de energie în timpul intervalelor tarifare pentru utilități în afara orelor de vârf.
Impact tipicReduce costul total al energiei cu 10 până la 20% doar printr-o programare mai inteligentă.
Reducerea deșeurilor: Cubire, randament material și recuperare deșeuri
Energia reprezintă doar jumătate din ecuația sustenabilității. Deșeurile materiale reprezintă cealaltă jumătate. Procesele CNC tradiționale generează o cantitate semnificativă de deșeuri, iar prelucrarea aerospațială are în continuare rapoarte de achiziție/vânzare de până la 20:1 pentru piesele din titan, ceea ce înseamnă că 95% din materialul de pornire se transformă în așchii.
Trei pârghii practice de reducere a deșeurilor sunt disponibile pentru aproape orice atelier. În primul rând, software-ul de imbricare optimizează modul în care piesele sunt așezate pe tabla de lucru pentru a minimiza resturile. În al doilea rând, urmărirea randamentului materialului măsoară rata reală de rebut per lucrare și stimulează îmbunătățirile. În al treilea rând, programele de recuperare a așchiilor vând așchii de aluminiu, oțel și cupru înapoi în fluxul de materiale în loc să le depoziteze la groapa de gunoi.
Cazul reducerii deșeurilor se potrivește perfect cu cel energetic: tăierea mai puținelor piese pentru a obține același randament înseamnă mai puține ore de lucru, ceea ce înseamnă un consum mai mic de energie. Indicatorii cheie de performanță (KPI) pentru sustenabilitate și KPI-urile pentru productivitate converg în practică.
Programele de recuperare a deșeurilor merită o atenție deosebită deoarece transformă un cost într-o linie de venit. Veniturile din așchiile de aluminiu pot compensa 3 până la 8% din costul materiei prime atunci când sunt separate și vândute către un reciclator de metale. Cuprul și oțelul inoxidabil au prețuri mai mari. Problema este segregarea: fluxurile mixte de așchii se vând la o fracțiune din prețurile materialelor pure, așa că disciplina din atelier contează mai mult decât utilajele implicate.
Gestionarea lichidului de răcire este o a treia pârghie neglijată. Sistemele de reciclare a lichidului de răcire prelungesc durata de viață a fluidului de 3 până la 5 ori, reducând atât achizițiile, cât și eliminarea deșeurilor periculoase. Lichidul de răcire modern de înaltă presiune prin scule utilizează mai puțin fluid total decât răcirea prin inundare, îmbunătățind în același timp evacuarea așchiilor și durata de viață a sculei.
Procese fără substanțe chimice: Curățarea cu laser ca strategie pentru sustenabilitate
Curățarea chimică a pieselor, matrițelor și suprafețelor pre-sudură reprezintă un cost ascuns pentru mediu în majoritatea atelierelor CNC. Băile de solvenți, decaparea acidă, mediile de sablare și substanțele chimice pentru decaparea vopselei generează deșeuri periculoase, necesită autorizații de eliminare și expun operatorii la riscuri pentru sănătate. Curățarea cu laser elimină complet substanțele chimice. STYLECNC catalog de mașini de curățat cu laser documentează platformele disponibile în configurații portabile, de tip cabinet și integrate.
Pentru îndepărtarea ruginii în mod specific, mașină de îndepărtare a ruginii cu laser înlocuiește sablarea și convertoarele chimice de rugină cu un proces uscat, fără contact și fără deșeuri. Pentru îndepărtarea vopselei și a straturilor de acoperire, mașină de decupat vopsea cu laser elimină decapanții de vopsea pe bază de solvenți și fluxul de deșeuri periculoase pe care aceștia îl generează.
Pentru pregătirea suprafeței înainte de sudură, curățarea matriței și a substraturilor delicate, mașină de curățat cu laser pulsat furnizează impulsuri de energie controlate care elimină contaminarea fără a deteriora materialul de bază. Fiecare dintre aceste aplicații înlocuiește un proces chimic cu un proces laser uscat, eliminând fluxurile de deșeuri și permițând expunerea la amprenta ecologică a atelierului.
Routere CNC imbricate: Reducerea deșeurilor bazată pe software
Imbricarea este una dintre deciziile individuale cu cel mai mare impact pe care un atelier de prelucrare a lemnului sau de panouri le poate lua pentru sustenabilitate. Software-ul modern de imbricare ambalează piesele pe stoc de tablă cu o utilizare de 85 până la 92%, comparativ cu 60 până la 70% tipic cu amplasarea manuală. Această diferență se traduce direct în reducerea achizițiilor de materiale, reducerea deșeurilor și reducerea transportului. Router CNC inteligent de imbricare pentru fabricarea de dulapuri este conceput în jurul acestei economii.
Pentru medii de producție complete, mașină de router CNC automată de cuibărit integrează încărcarea și descărcarea automată cu CAM imbricat, reducând deșeurile de manipulare care se adaugă la deșeurile de materiale. Pentru mobilier personalizat și lucrări la comandă, Router CNC personalizat pentru mobilă cu software de auto-nesting aplică aceeași optimizare bibliotecilor de piese nestandard.
După imbricare, placarea canturilor este etapa de finisare care în mod tradițional genera deșeuri prin lipituri nereușite și prelucrări. ghid de bandare a muchiilor acoperă procesul împreună cu imbricarea pentru un flux de lucru complet de sustenabilitate pentru atelierele de panouri.
Certificări și standarde: Ceea ce cumpărătorii au nevoie de fapt
Certificările de sustenabilitate sunt din ce în ce mai mult controlate de regulile de achiziții publice ale cumpărătorilor, mai degrabă decât de marketingul voluntar. Tabelul de mai jos rezumă standardele care contează cel mai mult pentru atelierele CNC de pe piețele de export.
| Standard | Ce acoperă | Cine are nevoie de asta | Costul tipic al auditului |
|---|---|---|---|
| ISO 14001 | Sistem de management de mediu pentru reducerea impactului operațional | Prime aerospațiale, auto, medicale | 5,000 la 20,000 USD |
| ISO 50001 | Sistem de management energetic cu obiective de îmbunătățire continuă | Mari cumpărători industriali, exportatori europeni | 8,000 la 25,000 USD |
| ISO 14955 | Metodologia de măsurare a consumului de energie al mașinilor-unelte | Cumpărători de mașini care necesită fișe cu date energetice | 3,000 până la 10,000 $pe mașină |
| ISO 14064 | Cuantificarea și raportarea gazelor cu efect de seră | Lanțuri de aprovizionare cu raportare ESG corporativă | 10,000 la 30,000 USD |
| TRUE Zero Waste | Certificarea de deviere a depozitelor de deșeuri și reducerea deșeurilor | Mărci de retail, tehnologie și orientate către consumatori | 15,000 la 40,000 USD |
| EPD (Declarația de produs de mediu) | Impactul de la început până la sfârșit al unui produs specific asupra mediului | Cumpărători în construcții, arhitectură, LEED | 8,000 până la 20,000 $pe familie de produse |
| LEED pentru producție | Certificare a clădirilor verzi la nivel de instalație | Dezvoltatori imobiliari și imobiliari | 20,000 la 100,000 USD |
Pentru majoritatea atelierelor CNC care intră în conversația despre sustenabilitate, ISO 14001 este primul pas firesc. Este cel mai recunoscut, cel mai puțin costisitor de implementat și cel mai frecvent solicitat de clienții de nivel 1 din industria aerospațială, auto și medicală. ISO 50001 și ISO 14955 se adaugă standardelor suplimentare pentru atelierele cu obiective energetice cantitative.
Măsurarea amprentei de carbon CNC
Măsurarea amprentei de carbon se bazează pe 3 domenii de aplicare. Domeniul 1 acoperă emisiile directe provenite din combustibilii arși la fața locului. Domeniul 2 acoperă energia electrică achiziționată de la rețea. Domeniul 3 acoperă orice altceva, inclusiv materialele, transportul și sfârșitul ciclului de viață.
Pentru majoritatea atelierelor CNC, Domeniul 2 domină. Electricitatea pentru alimentarea mașinilor, a aerului comprimat, a pompelor de răcire, a sistemului HVAC și a iluminatului reprezintă 70 până la 85% din amprenta totală. Acesta este motivul pentru care lucrările de eficiență energetică au cel mai mare impact individual asupra cifrelor de carbon raportate.
O abordare practică de măsurare începe cu factura de utilități pentru valoarea de referință, adaugă orice combustibil de la fața locului (gaz natural pentru încălzire, propan pentru stivuitoare), estimează carbonul încorporat din materialul achiziționat din datele furnizorului și adaugă kilometrajul de transport din înregistrările conosamentului. Rezultatul este un număr de Domeniu 1 plus Domeniu 2 plus un număr abreviat de Domeniu 3 care acceptă majoritatea solicitărilor ESG ale clienților.
Formatele de raportare contează la fel de mult ca cifrele subiacente. Clienții corporativi care utilizează cadrul Carbon Disclosure Project (CDP) au nevoie de rapoarte anuale într-o structură specifică. Producătorii de echipamente originale din industria auto utilizează formatul Global Reporting Initiative (GRI). Primele companii din industria aerospațială acceptă adesea rapoarte simplificate conform Protocolului privind gazele cu efect de seră. Confirmați formatul țintă cu fiecare client înainte de a investi în infrastructura de măsurare.
STYLECNC Poziționarea sustenabilității
STYLECNC poziționează curățarea cu laser și frezele CNC de nesting ca instrumente de sustenabilitate, deoarece acest lucru este demonstrat de economia procesului subiacent. Curățarea cu laser elimină fluxurile de deșeuri chimice și expunerea operatorilor. Frezele de nesting elimină risipa de materiale și reduc achizițiile de tablă.
Pentru magazinele de panouri și mobilă, un Router CNC pentru lemn cu auto-nesting de vânzare de obicei, se amortizează în 12 până la 24 de luni doar pe baza economiilor de materiale, înainte de a fi luată în considerare orice primă de certificare a sustenabilității. Pentru atelierele de fabricație, mașină de curățat cu laser cu fibre înlocuiește mediul de sablare, solvenții chimici sau răzuirea manuală cu un proces uscat care generează zero deșeuri chimice.
STYLECNC De asemenea, oferă asistență clienților care doresc să obțină certificări ISO 14001 și ISO 14955, oferind la cerere fișe cu date privind consumul de energie al mașinilor, îndrumări de integrare pentru matricile de senzori din fabrică și opțiuni de configurare care se potrivesc perfect cu sistemele de management energetic ale clienților. Integrarea sustenabilității este acum o parte standard a consultanței pre-vânzare, mai degrabă decât un supliment specializat.
Glosar: Termeni de fabricație CNC sustenabilă
Folosiți această referință atunci când evaluați certificările, revizuiți cerințele ESG ale clienților sau comparați declarațiile de sustenabilitate ale furnizorilor.
| Termen | Definiție |
|---|---|
| Intensitatea energetică | Energia consumată per unitate de producție; principalul indicator cheie de performanță (KPI) de sustenabilitate pentru atelierele CNC. |
| Emisiile domeniului 1 | Emisii directe de gaze cu efect de seră provenite din arderea combustibilului la fața locului și din surse fugitive. |
| Emisiile domeniului 2 | Emisii indirecte din energia electrică, termică sau abur achiziționat. |
| Emisiile domeniului 3 | Emisiile din lanțul valoric, inclusiv materialele, transportul și sfârșitul ciclului de viață al produsului. |
| Raportul cumpărare-zbor | Raportul dintre materia primă achiziționată și materialul din piesa finită; determină economia deșeurilor de materiale. |
| Eficiența imbricarii | Procentul din suprafața de tablă utilizată de piesele finite, față de resturi și deșeuri. |
| Standby profund | Starea de alimentare a mașinii cu toate sistemele neesențiale oprite în timpul inactivității prelungite. |
| ISO 14001 | Standardul internațional pentru sistemele de management de mediu. |
| ISO 50001 | Standard internațional pentru sisteme de management al energiei cu obiective de îmbunătățire continuă. |
| EPD | Declarație de mediu a produsului: raport de impact de la început până la sfârșit pentru o anumită familie de produse. |
Întrebări frecvente
Câtă energie consumă o mașină CNC obișnuită?
Centrele de prelucrare industriale consumă între 15 și 50 de kilowați sub sarcină, conform cifrelor publicate în revistele MDPI Energies privind eficiența energetică a CNC. Motorul axului reprezintă 40 până la 60% din acest total. Sistemele auxiliare, cum ar fi pompele de răcire și compresoarele de aer, adaugă încă 15 până la 35%. Mașinile inactive consumă în continuare 10 până la 15% din puterea nominală, deoarece panourile de control, sistemul hidraulic și circuitele de putere redusă rămân sub tensiune.
Care este cea mai rapidă metodă de a reduce costurile cu energia din atelierul CNC?
Programare avansată în standby pentru întreaga flotă. Studiile de caz publicate de producători contractuali documentează reduceri de 60% ale consumului de energie în standby printr-o singură modificare a configurației controlerului, fără a necesita un upgrade hardware. Următoarele cele mai rapide victorii provin din oprirea sistemelor auxiliare, cum ar fi transportoarele de așchii și pompele de răcire, atunci când mașinile nu prelucrează.
Merită certificarea ISO 14001 costul pentru un mic atelier CNC?
Din ce în ce mai mult da. Companiile aerospațiale de top, inclusiv Airbus și Boeing, îl solicită de la furnizorii de nivel 1, clienții de dispozitive medicale îl recompensează cu prețuri premium pentru procesele biocompatibile, iar centrele de lucru din Midwest au documentat milioane de dolari în contracte noi câștigate după certificare. Costurile auditului variază între 5,000 și 20,000 USD, iar pregătirea durează de obicei între 6 și 12 luni.
Cum îmbunătățește curățarea cu laser sustenabilitatea în comparație cu sablarea?
Sablarea generează deșeuri de mediu care trebuie eliminate ca materiale periculoase atunci când sunt contaminate cu vopsea, acoperiri sau metale grele cu plumb. Decaparea chimică generează deșeuri de solvenți supuse reglementărilor EPA. Curățarea cu laser nu generează niciuna dintre acestea. Este un proces uscat, fără contact, care vaporizează contaminarea și captează particulele printr-un sistem de filtrare. Fără flux de deșeuri periculoase, fără expunere chimică a operatorului, fără gestionare a autorizațiilor.
Poate software-ul de imbricare să reducă cu adevărat atât de mult costurile cu materialele?
Da. Layout-ul manual are de obicei un randament de utilizare a tablei de 60 până la 70%. Software-ul modern de nesting are un randament de 85 până la 92%, iar platformele de nesting pentru întreprinderi, integrate cu CAM de tăiere, ating 90 până la 95%. Economiile de materiale se acumulează: un atelier care consumă anual 200,000 $de stoc de table poate economisi între 40,000 și 60,000 $exclusiv din eficiența imbricarii, înainte de orice economii legate de manoperă sau de gestionarea deșeurilor în aval.
Care este diferența dintre ISO 14001 și ISO 50001?
ISO 14001 este un standard larg de management de mediu care acoperă deșeurile, emisiile, manipularea substanțelor chimice și impactul operațional. ISO 50001 este mai restrâns și se concentrează în mod specific pe managementul energiei, necesitând obiective de referință măsurate și obiective de îmbunătățire continuă a intensității energetice. Multe magazine implementează standardul 14001 mai întâi pentru controlul accesului la achiziții, apoi adaugă standardul 50001 atunci când costurile cu energia devin o parte semnificativă a cheltuielilor operaționale.
Linia de jos
Fabricația CNC sustenabilă nu mai este o acoperire de marketing. Companiile aerospațiale, producătorii de echipamente originale din industria auto și cumpărătorii de dispozitive medicale își auditează acum lanțurile de aprovizionare în funcție de intensitatea energetică, ratele de deșeuri și statutul certificării. Atelierele care cuantifică aceste cifre câștigă contracte. Atelierele care nu le pierd.
STYLECNC oferă partea hardware a acelei schimbări. catalog de mașini de curățat cu laser înlocuiește procesele chimice cu curățarea uscată cu laser. Frezele CNC cu funcție de nesting din catalogul liniilor de producție a mobilei crește randamentul materialului de la 60% la 90% și chiar mai mult. Ambele linii de produse se bazează doar pe productivitate; beneficiile pentru sustenabilitate sunt cumulative. Contactați STYLECNC echipa pentru a discuta configurațiile care corespund obiectivului dumneavoastră de certificare și mixului de componente.