Ce este aluminiul billet?
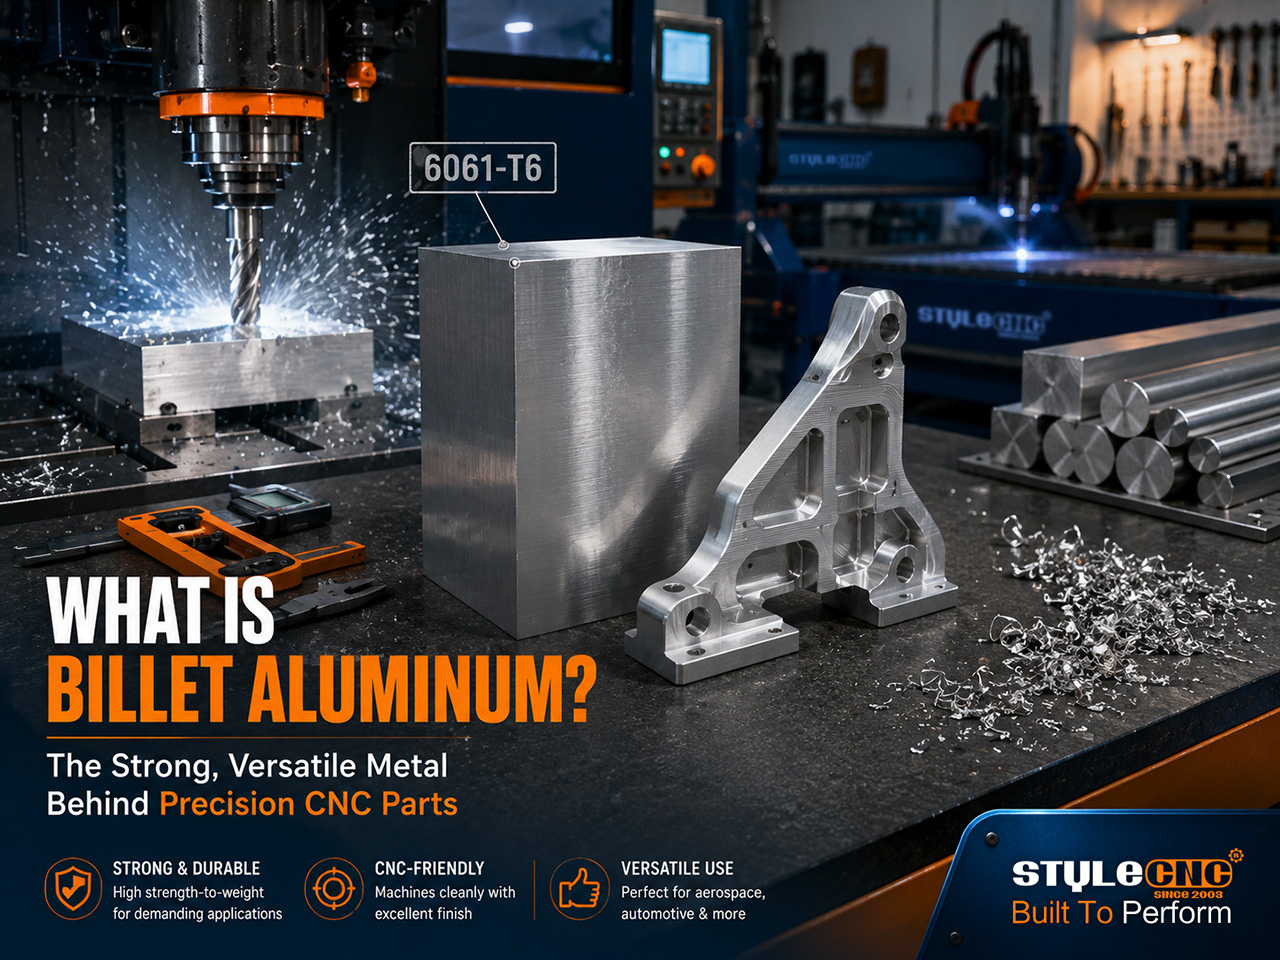
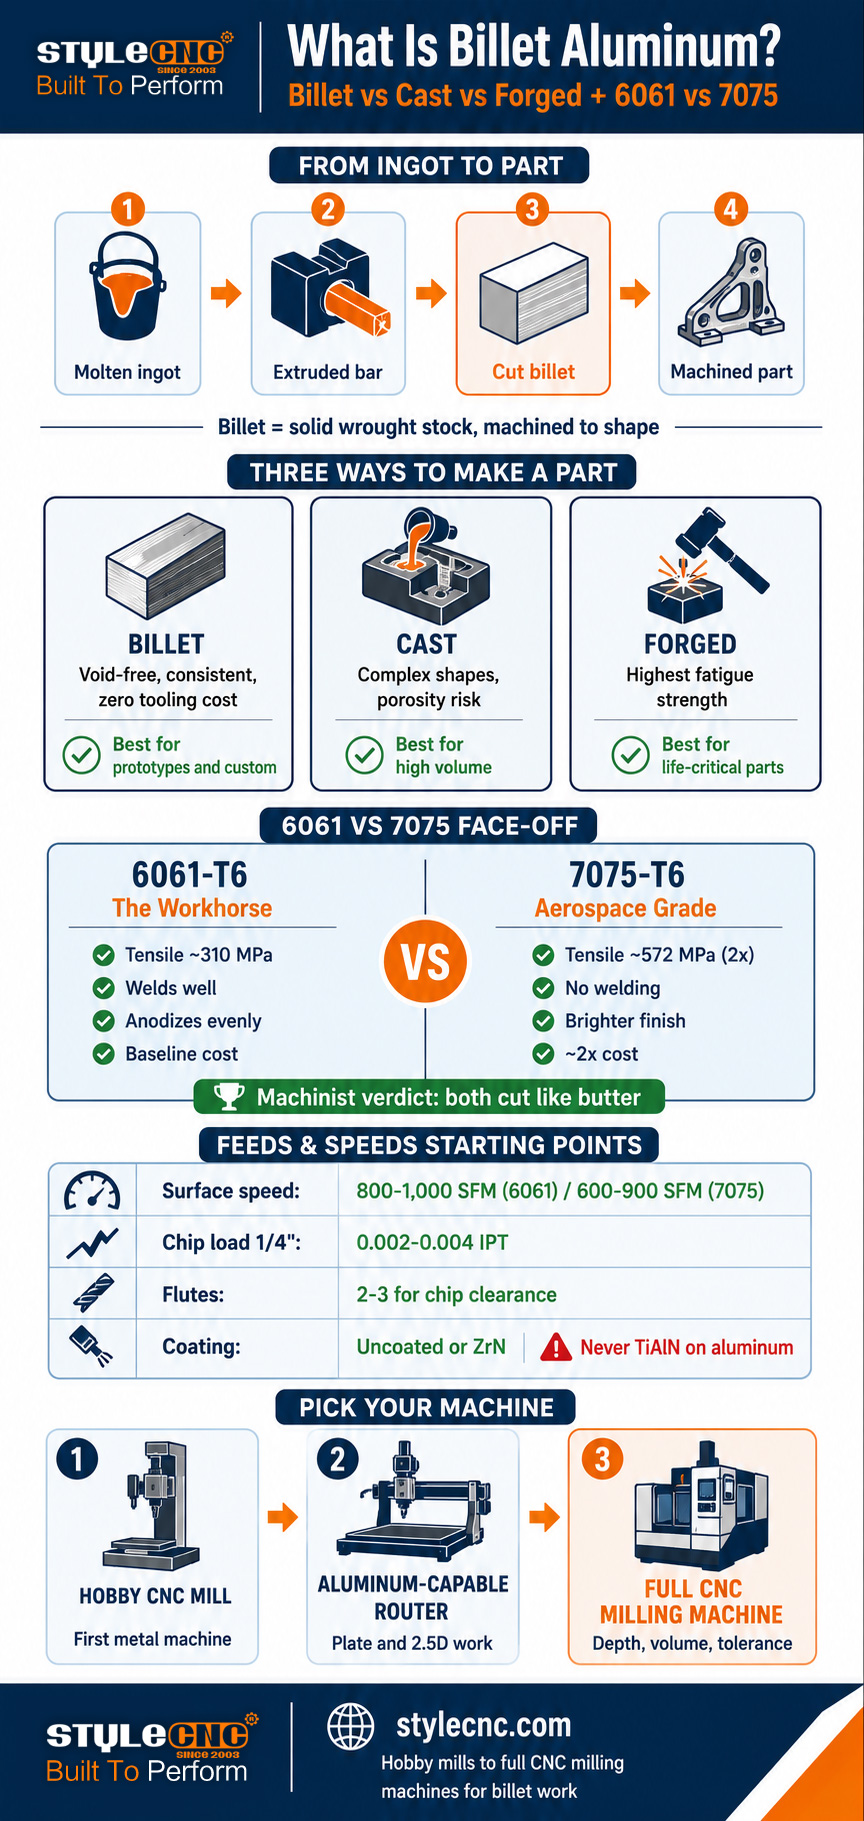
Aluminiul billet este un bloc solid sau o bară de aluminiu forjat, extrudat sau laminat dintr-un lingou turnat și apoi tăiat la lungime. Piesele descrise ca billet sunt prelucrate din acest material solid, mai degrabă decât turnate într-o matriță (turnate) sau ciocănite în formă (forjate). Procesul de billetare oferă o structură consistentă a granulelor și un comportament previzibil de prelucrare.
Strict vorbind, țagla descrie o formă de materie primă, nu un material magic. Aluminiul începe ca metal topit turnat în lingouri mari. Aceste lingouri sunt apoi extrudate sau laminate la cald în bare, rondele și plăcile, un proces care comprimă metalul, îi rafinează structura granulară și elimină majoritatea golurilor interne pe care le lasă în urmă turnarea. Tăiați acea bară forjată în blocuri de dimensiunea unei piese de prelucrat și obțineți țagle.
Când un producător spune că o piesă este din așchii metalice, se referă la faptul că a fost prelucrată din acel material solid forjat. Tot materialul care nu este piesa este tăiat sub formă de așchii. Aceasta este fabricație subtractivă în forma sa cea mai pură și motivul pentru care piesele din așchii metalice au atât o reputație de calitate, cât și un cost suplimentar: procesul risipește material, dar produce piese cu o structură internă uniformă, densă și fără goluri.
Calitatea deosebită din jurul țaglei este în mare parte meritată, dar adesea supraevaluată. O piesă turnată proiectată corespunzător poate depăși performanța unei piese din țaglă proiectate prost. Ceea ce oferă țagla în mod fiabil este consecvența: fără surprize de porozitate, fără goluri ascunse, rezistență previzibilă în fiecare direcție permisă de extrudare și stabilitate dimensională în timpul prelucrării.
Aluminiu billet vs. aluminiu turnat vs. aluminiu forjat: Diferențele reale
Trei rute de producție transformă aluminiul brut în piese finite, fiecare lasând o amprentă distinctă în metal. Tabelul de mai jos le compară în funcție de factorii care contează pentru performanța și prelucrarea pieselor.
| Factor | Țagle (prelucrate) | Arunca | Fals |
|---|---|---|---|
| Cum se fabrica | Prelucrată din bară sau placă solidă forjată | Metal topit turnat într-o matriță | Semifabricat încălzit, ciocănit sau presat în formă |
| Structura interna | Uniform, dens, fără goluri | Porozitate și goluri de contracție posibile | Cel mai dens; fluxurile de granule urmează forma piesei |
| Putere | Înalt și consistent | Cel mai mic dintre cele trei; variază în funcție de calitatea turnării | Cea mai mare rezistență, în special la oboseală |
| Libertate de proiectare | Limitat de accesul la instrument | Forme interne complexe, cele mai înalte posibile | Forme limitate; simple și robuste |
| Cost al sculelor | Niciunul (doar fixarea) | Cost ridicat (al matriței) amortizat în raport cu volumul | Cel mai mare (cost al matriței) pentru volume mari |
| Cel mai bun volum | De la 1 la sute | De la sute la milioane | De la mii la milioane |
| Piese tipice | Prototipuri, suporturi personalizate, piese de performanță | Blocuri motor, carcase, roți (turnate) | Brațe de suspensie, fitinguri pentru aeronave, arbori cotiți |
| Procesul de finisare a suprafeței | Finisaj prelucrat mecanic, Ra 1.6 sau mai bun | Brut turnat; prelucrat acolo unde este necesar | Piele forjată; prelucrată la interfețe |
Regula practică de decizie: turnarea câștigă la volume mari acolo unde costul matriței se amortizează și geometria complexă contează. Forjarea câștigă acolo unde rezistența la oboseală este critică. Piesele turnate prin țaglă câștigă pentru prototipuri, lucrări personalizate de volum mic și orice piesă pentru care un amator sau un atelier are nevoie de rezistență maximă astăzi, fără investiții în scule. În acest ultim caz se află frezele CNC și routerele compatibile cu aluminiu.
6061 vs 7075: Cele 2 grade care contează
Intri la orice furnizor de metal și vei descoperi că două aliaje forjate domină suporturile pentru țagle: 6061 și 7075. Conform datelor Asociației Aluminiului, seriile 6000 și 7000 sunt cele mai utilizate în prelucrarea CNC, iar pentru majoritatea atelierelor, alegerea se restrânge la aceste două.
| Proprietatea | 6061-T6 (calul de muncă) | 7075-T6 (grad aerospațial) |
|---|---|---|
| Rezistență la tracțiune | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), aproximativ dublu |
| Duritate (Brinell) | ~ 95 | ~ 150 |
| Rezistență la coroziune | Excelent; se anodizează uniform | Corect; de obicei anodizat sau acoperit pentru protecție |
| Sudabilitate | Bun cu procesele standard | Slab; sudarea nu este recomandată |
| Prelucrabilitate | Foarte bun; chipsuri ușor gumate | Foarte bun; mai dur, așchiile se sparg mai ușor |
| Finisaj | Bună; culoare de anodizare constantă | Finisaj prelucrat mai strălucitor; culoarea anodizării variază |
| Cost relativ | De bază | Aproximativ de 2 ori pe kilogram (prețuri reale: ~38 $față de ~101 $pe bară echivalentă) |
| Cel mai bun pentru | Suporturi, accesorii, carcase, piese generale | Piese structurale supuse unor solicitări mari, industria aerospațială, curse |
Ceea ce fișele tehnice omit este cât de similare sunt cele două așchii la mașină. Membrii Practical Machinist care așchiază zilnic ambele spun că folosesc programe și scule identice, 7075 lăsând un finisaj vizibil mai strălucitor și rupând așchiile mai ușor, în timp ce uzează muchiile din carbură puțin mai rapid. Un membru a rezumat consensul comunității: ambele așchii taie ca untul. Utilizatorii forumului Hobby-Machinist susțin același lucru: aceleași avansuri și viteze ca 6061, nu vă temeți de 7075.
Adevărații factori determinanți ai deciziei sunt costul și aplicația, nu prelucrabilitatea. Plătiți dublu pentru 7075 atunci când piesa are nevoie cu adevărat de rezistență: console portante, componente de suspensie, dispozitive de fixare supuse unor solicitări mari. Folosiți 6061 pentru orice altceva și obțineți un bonus pentru o consistență mai bună a anodizării și o sudabilitate mai bună.
Ce înseamnă T6? Temperamente în limbaj simplu
Literele de după numărul aliajului descriu starea de temperare, starea de tratament termic care stabilește rezistența finală. Pentru cumpărătorii de țagle, 3 denumiri acoperă aproape tot ce se află pe suport.
✓ T6Tratat termic în soluție și îmbătrânit artificial. Rezistența standard la rezistență maximă atât pentru 6061, cât și pentru 7075. Dacă o listă menționează doar 6061 sau 7075 fără revenire, presupuneți T6, dar confirmați înainte de a cumpăra pentru lucrări structurale.
✓ T651T6 plus o întindere controlată care ameliorează tensiunea internă. Important pentru placa de prelucrare: Placa T651 rămâne plată în timpul prelucrării deoarece tensiunile reziduale care cauzează deformarea au fost eliminate. Merită mica majorare pentru piesele cu suprafețe mari în buzunare.
✓ O (recopt)Stare moale, recoaptă. Ușor de îndoit, groaznic de prelucrat (extrem de lipicios) și fragil. Evitați utilizarea pentru piese prelucrate, cu excepția cazului în care intenționați să le formați mai întâi și să le tratați termic ulterior.
Punctul de eliberare a tensiunii merită atenție pentru oricine prelucrează tablă groasă. Tăierea locașurilor adânci în materialul neeliberat eliberează tensiunile blocate, iar piesa se poate curba vizibil pe măsură ce materialul se desprinde. Placa T651 există special pentru a preveni acest lucru. Pentru piese subțiri și suporturi mici, bara standard T6 este suficientă.
Prelucrarea aluminiului prin linguri: Noțiuni de bază despre avansuri și viteze
Aluminiul este cel mai tolerant metal la prelucrare, motiv pentru care este primul metal potrivit pentru pasionații care renunță la lemn și materiale plastice. Numerele de mai jos sunt puncte de plecare consensuale, extrase din diagramele de tăiere actuale din industrie și din practica forumurilor de mașiniști. Tratați-le ca intervale de primă trecere, apoi reglați ascultând tăietura.
| Parametru | Punct de plecare 6061-T6 | Punct de plecare 7075-T6 |
|---|---|---|
| Viteză superficială (carbură) | Degroșare de la 800 la 1,000 SFM | 600 până la 900 SFM (10 până la 20% inferior) |
| Încărcare cu cipuri, 1/4 freză frontală în inci | 0.002 până la 0.004 IPT | 0.002 până la 0.004 IPT (similar) |
| Încărcare cu cipuri, 1/2 freză frontală în inci | 0.003 până la 0.006 IPT | 0.003 până la 0.006 IPT (similar) |
| Numărul de flaute | 2 sau 3 caneluri pentru îndepărtarea așchiilor | 2 sau 3 caneluri; așchiile se sparg mai ușor |
| Acoperirea sculei | Neacoperit sau ZrN (niciodată TiAlN) | Neacoperit sau ZrN (niciodată TiAlN) |
| Lichid de răcire / lubrifiere | Ceață sau inundație; previne acumularea de pe margine | La fel; gestionarea căldurii contează puțin mai mult |
Trei reguli sunt mai eficiente decât orice diagramă. În primul rând, sarcina pe așchii este cea mai importantă: o așchie prea mică va freca în loc să taie, acumulând căldură și sudând aluminiul de muchia așchietoare (muchia demontată, principalul factor declanșator al finisajului aluminiului). În al doilea rând, scoateți așchiile din așchietură: retaierea așchiilor distruge finisajele și rupe uneltele, motiv pentru care frezele cu 2 și 3 caneluri și canale mari domină prelucrarea aluminiului. În al treilea rând, nu folosiți niciodată scule acoperite cu TiAlN pe aluminiu: acoperirea conține aluminiu și se uzează chimic de piesa de prelucrat.
Un exemplu practic pentru mașini de hobby
Montaj practico freză hobby sau o freză pentru aluminiu cu un ax de 4,200 RPM și un 1/2 Freză frontală din carbură cu 3 caneluri, în carbură 6061. Un mecanic amator care folosește exact această configurație raportează o turație de 30 până la 40 IPM la o sarcină de așchii de aproximativ 0.005 inch pe dinte, cu 3 CP disponibili. Aceasta este caracteristica prelucrării aluminiului pe mașini modeste: turații moderate, sarcini de așchii oneste și o prindere rigidă a piesei, depășind vitezele de suprafață ale atelierelor mari.
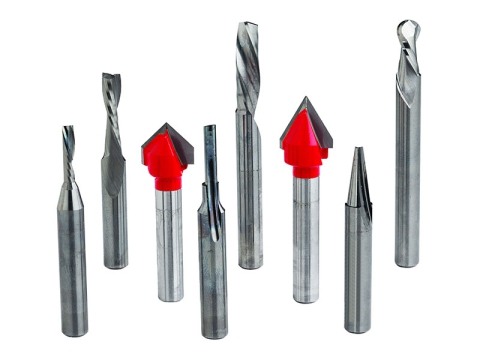
Frezele cu turații mari inversează calculele. Un arbore principal de freză cu turații cuprinse între 10,000 și 24,000 RPM nu poate încetini suficient pentru freze mari, așa că frezele pentru aluminiu favorizează frezele frontale mici cu un singur canal și cu două caneluri.1/8 la 1/4 inch) funcționează rapid cu avans agresiv pentru a menține sarcina de așchii. Buțile de aluminiu cu un singur canal există tocmai pentru asta: o singură gură mare curăță așchiile la vitezele frezei unde sculele cu mai multe canale se înfundă.
De ce mașină aveți nevoie pentru prelucrarea aluminiului țaglă?
Aluminiul billet este la îndemâna a mult mai multor mașini decât presupun începătorii. Cerința este rigiditatea și gestionarea așchiilor, nu puterea brută. 3 clase de mașini acoperă spectrul de la amator la atelier.
Freze CNC de birou și pentru hobbyConstruit special pentru metal, cu cadre rigide din fontă și axe cu cuplu ridicat și turații reduse, potrivite pentru freze mai mari. mașină de frezat CNC pentru metal și mașină de frezat CNC mică de birou Clasa se ocupă de console, carcase și piese mici din billet atât din 6061, cât și din 7075. Aceasta este prima mașină naturală pentru prelucrarea metalului.
Freze CNC compatibile cu aluminiuFrezele tip gantry cu cadre rigide, axe adecvate și lubrifiere cu ceață taie bine aluminiul din țagle folosind abordarea cu freză mică, cu turații mari. Ghid de soluții pentru router CNC pentru aluminiu acoperă cerințele de configurare și Router CNC din aluminiu cu sistem ATC pe disc reprezintă sfârșitul producției, unde contează schimbările de scule și anverguri mai mari. Frezele strălucesc pentru prelucrarea plăcilor: piese plate din țiglă, panouri și console 2.5D.
Mașini de frezat CNC completePentru așchieri mai adânci, reveniri mai dure, volume de producție și piese care necesită mai multe setări, Catalog de mașini de frezat CNC se întinde de la mașinile automate de frezat metal până la platformele de calitate matriță. Creșterea crește rigiditatea, ceea ce se traduce direct într-o îndepărtare mai rapidă a materialului și toleranțe mai bune în prelucrarea țaglelor. Mai largă catalog de mașini CNC pentru metal acoperă opțiunile adiacente pentru atelierele care combină aluminiul cu oțel, alamă și cupru.
Glosar: Termeni din aluminiu billet
Folosește această referință atunci când cumperi acțiuni, citești subiecte de discuție pe forum sau compari listări de materiale.
| Termen | Definiție |
|---|---|
| lingou | Bloc sau bară solidă din aluminiu forjat, tăiată din material extrudat sau laminat, gata pentru prelucrare. |
| lucrat | Aluminiu care a fost prelucrat mecanic (extrudat, laminat) după turnare, rafinându-și structura granulară. |
| lingou | Blocul mare de aluminiu turnat din care pornesc produsele forjate. |
| fire | Desemnarea stării de tratament termic (T6, T651, O) care stabilește rezistența și duritatea finală a aliajului. |
| T651 | Revenire T6 plus întindere controlată pentru ameliorarea tensiunii; menține placa groasă plată în timpul prelucrării. |
| Marginea încorporată (BUE) | Sudurarea aluminiului la muchia tăietoare din cauza căldurii și frecării; principala cauză a finisajelor slabe. |
| Încărcare cip (IPT) | Inci de material pe care fiecare dinte de tăiere îi îndepărtează pe rotație; avansurile și vitezele miezului sunt variabile. |
| SFM | Picioare de suprafață pe minut; viteza muchiei de tăiere pe material. |
| Gumozitate | Tendința aluminiului moale (în special 6061 și materialul recopt) de a se întinde în loc să se forfeceze curat. |
| Porozitate | Goluri interne provenite de la gazul prins în aluminiul turnat; absente la materialul turnat din țaglă prelucrat corespunzător. |
Întrebări frecvente
Este aluminiul billet mai rezistent decât aluminiul turnat?
În general, da, pentru aceeași familie de aliaje. Procesul de forjare care produce țagla comprimă porozitatea și golurile pe care le poate lăsa în urmă turnarea, oferind pieselor țagla o rezistență mai consistentă. Aluminiul forjat le depășește pe ambele la rezistența la oboseală, deoarece forjarea aliniază curgerea fibrelor cu forma piesei. Atenție: o piesă turnată bine proiectată poate depăși performanța unei piese țagla prost proiectate, așa că țagla este o garanție a consecvenței, nu un câștig automat al rezistenței.
Este 7075 mai greu de prelucrat decât 6061?
Abia așa, potrivit mecanicilor care așchiază ambele zilnic. Membrii forumului Practical Machinist raportează că rulează programe și scule identice pe ambele aliaje, diferențele fiind că 7075 uzează muchiile de carbură puțin mai repede, rupe așchiile mai ușor și lasă un finisaj de suprafață mai strălucitor. Diagramele actuale de așchiere din industrie indică vitezele de așchiere pentru 7075 cu 10 până la 20% sub 6061 (600 până la 900 SFM față de 800 până la 1,000 SFM de degroșare cu carbură) cu încărcări similare cu așchii. Niciunul dintre aliaje nu ar trebui să intimideze un amator.
De ce este 7075 mult mai scump decât 6061?
Aliaje pe bază de zinc, control mai strict al producției și cerere în industria aerospațială. Prețurile reale din discuțiile de achiziții de pe Practical Machinist arată clar diferența: bare comparabile cotate la aproximativ 38 $pentru 6061-T6 față de 101 $pentru 7075-T6, aproape de prima de peste 2x, menționată în mod obișnuit. Costul suplimentar permite achiziționarea a aproximativ dublul rezistenței la tracțiune (în jur de 572 MPa față de 310 MPa), ceea ce se amortizează doar în aplicații cu adevărat portante.
Poate o freză CNC să taie cu adevărat aluminiu billet?
Da, cu abordarea corectă. Frezele cu cadru rigid și axe adecvate taie în mod curent placa de aluminiu din țaglă folosind freze mici din carbură cu un singur canal sau cu două caneluri (1/8 la 1/4 inch) funcționează la turații mari cu avans agresiv pentru a menține sarcina de așchii, plus lubrifiere cu vapori pentru a preveni acumularea muchiei. Ceea ce nu pot face bine frezele este degroșarea profundă și grea cu freze mari, unde preiau controlul frezele CNC rigide. Suporturile plate, panourile și piesele din billet 2.5D sunt în mod clar teritoriul frezelor.
Ce înseamnă T6 din 6061-T6?
T6 este denumirea de stare de revenire: tratat termic în soluție și îmbătrânit artificial la rezistență maximă. Este condiția standard atât pentru țagla 6061, cât și pentru cea 7075. T651 adaugă o întindere controlată care ameliorează tensiunea internă, ceea ce menține placa groasă plată atunci când se prelucrează buzunare adânci în ea. Materialul recopt (revenire O) este moale, lipicios la prelucrare și fragil, așa că evitați-l pentru piesele prelucrate.
Cu ce avansuri și viteze ar trebui să înceapă un începător în prelucrarea aluminiului billet?
Cu scule din carbură în 6061-T6: viteză de așchiere de aproximativ 800 până la 1,000 SFM, sarcină de așchiere de 0.002 până la 0.004 inch pe dinte 1/4 freză frontală în inci, 2 sau 3 caneluri, neacoperită sau acoperită cu ZrN și răcire prin pulverizare sau prin inundare. Pe o mașină de hobby limitată la aproximativ 4,200 RPM cu un 1/2 Freză cu 3 caneluri în inci, practica documentată pe forum rulează 30 până la 40 IPM la o sarcină de așchie de aproximativ 0.005. Începeți conservativ, ascultați tăietura și creșteți avansul înainte de a crește viteza.
Linia de jos
Aluminiul billet este pur și simplu material forjat prelucrat în piese, iar reputația pe care o are provine din consistența acestei structuri forjate: fără porozitate la turnare, rezistență previzibilă și comportament curat la prelucrare. Pentru majoritatea lucrărilor, 6061-T6 este răspunsul corect, iar 7075-T6 este rezervat pentru piese care necesită cu adevărat o rezistență dublă la un preț dublu. Ambele aliaje se prelucrează suficient de ușor încât sunt metalele inițiale potrivite pentru orice pasionat care trece dincolo de lemn și plastic.
Mașina contează mai mult decât metalul. O structură rigidă Hobby mașină de frezat CNC sau unul configurat corect router CNC compatibil cu aluminiu deschide lucrările de prelucrare a țaglelor pentru orice atelier și catalog complet de mașini de frezat CNC acoperă creșterea atunci când dimensiunea, adâncimea sau volumul piesei depășesc clasa de intrare. Contactați STYLECNC echipă pentru a potrivi o mașină cu piesele din țaglă pe care doriți să le fabricați.